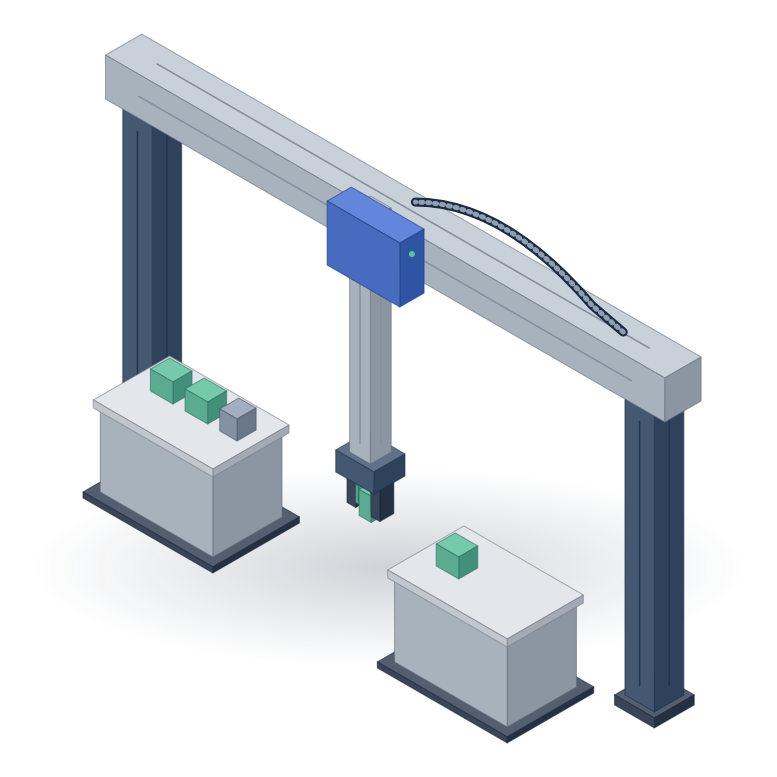
毛坯进、成品出,压缩机床停机等待
机加工批量生产中,人工装夹耗时且节拍不稳。采用桁架机械手配合双工位旋转手爪,将单次换料时间压缩至数秒内,大幅提升机床稼动率。
机床信号严密互锁
机械手在防护门外抓好毛坯待命;收到机床“加工完成”及“自动门开到位”信号后瞬间探入,换料完毕立即退回并触发机床启动。
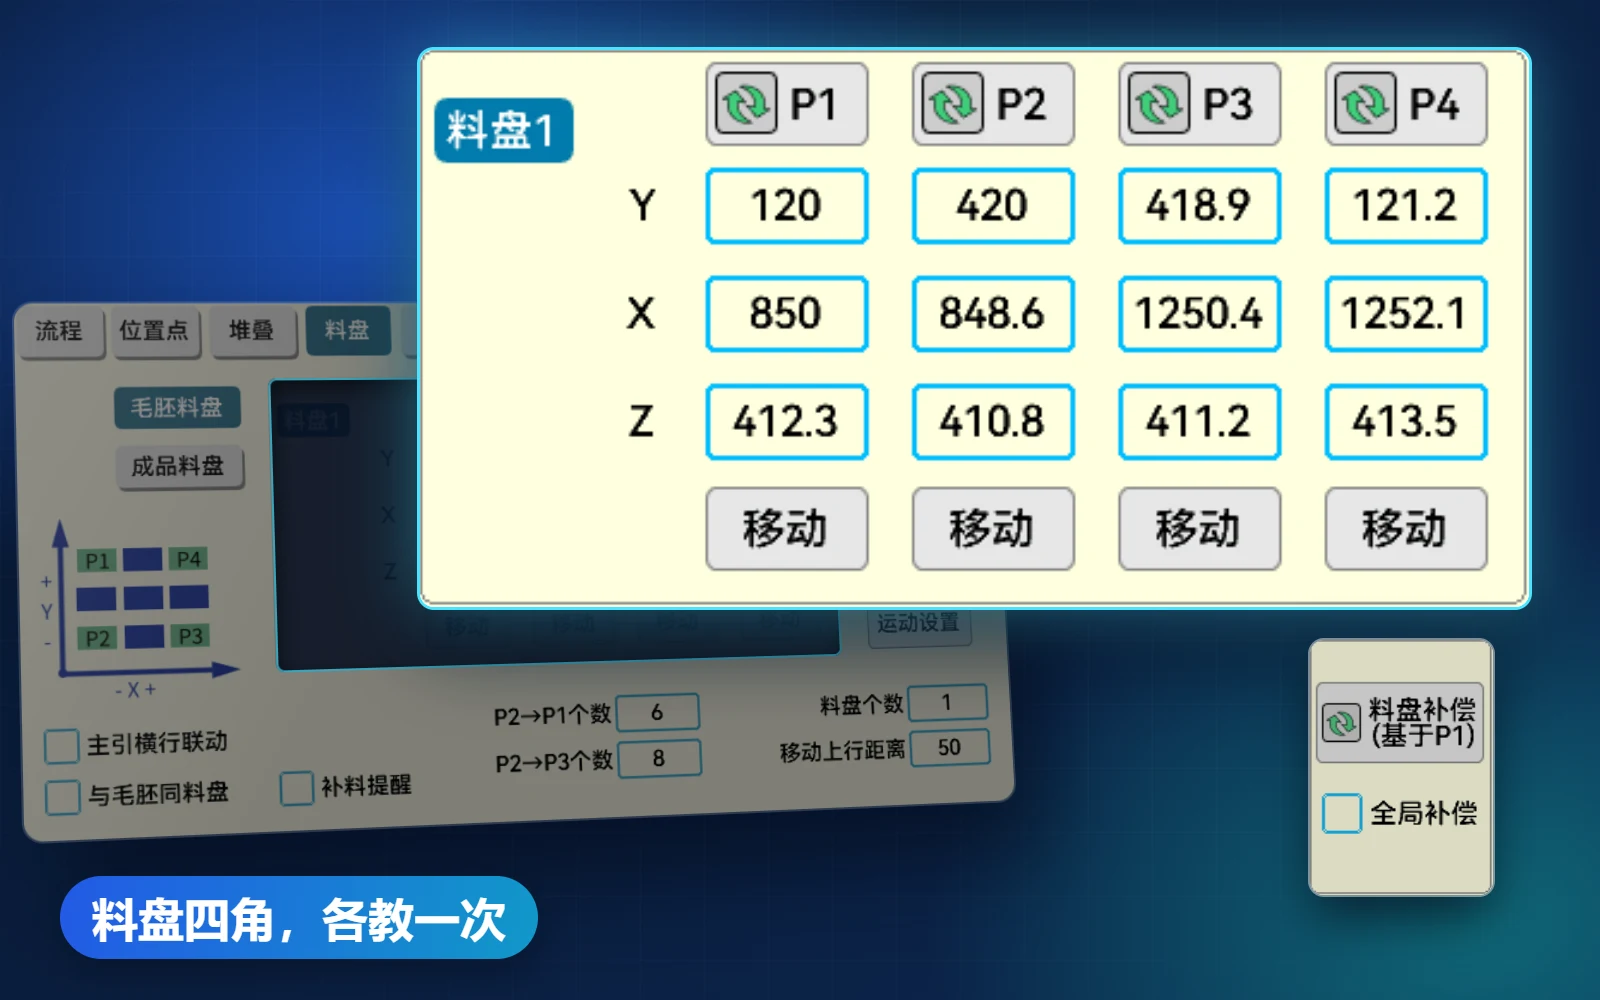
料仓取放自动记位
毛坯抓取与成品码放独立计算行列坐标,支持断电记忆当前料格,换班或中途补料不乱序。
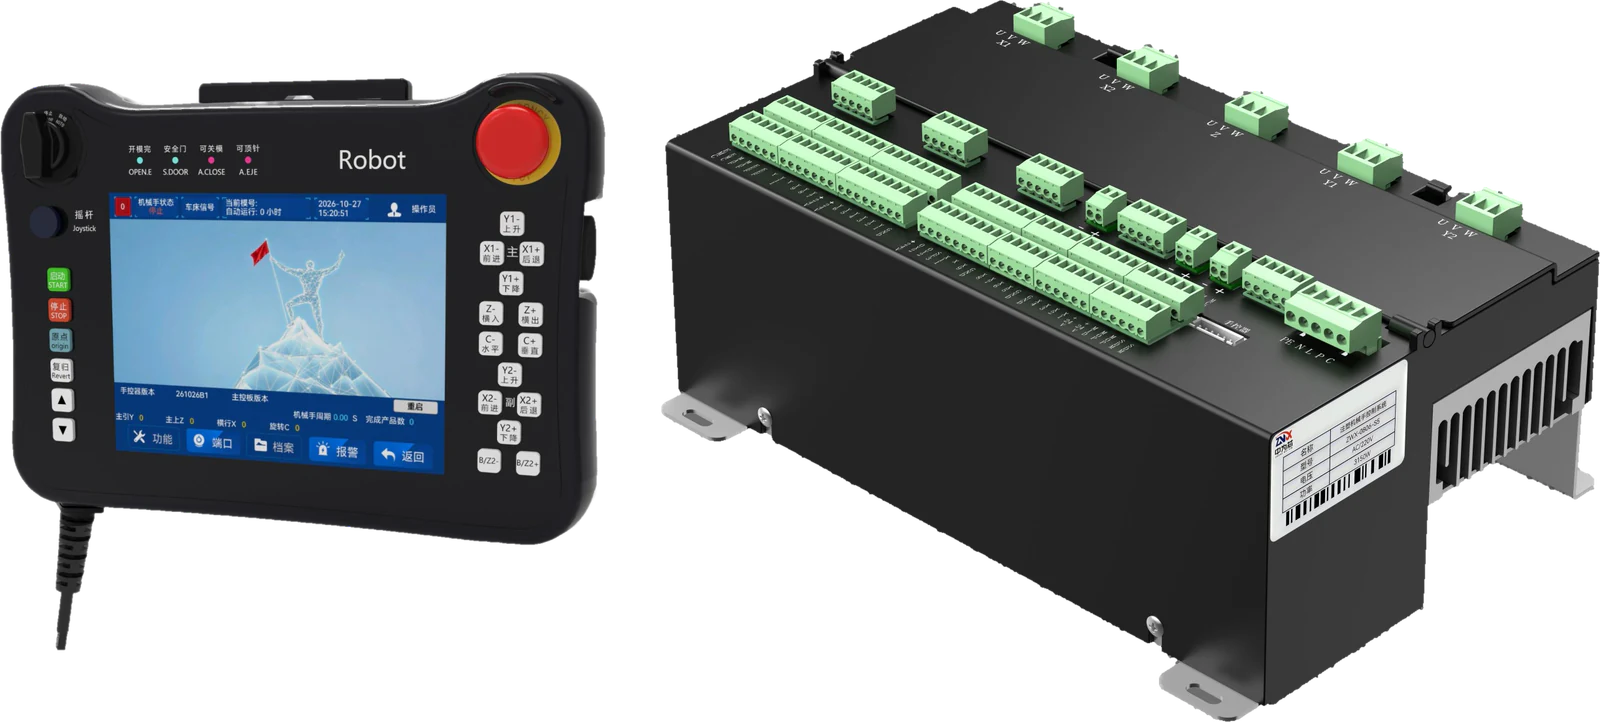
驱控一体,节省电柜空间
运动控制器与多轴伺服驱动器合二为一,结构紧凑,直接对接无动力料道、步进料仓或翻转台。
标准四步换料循环
(图为示意)
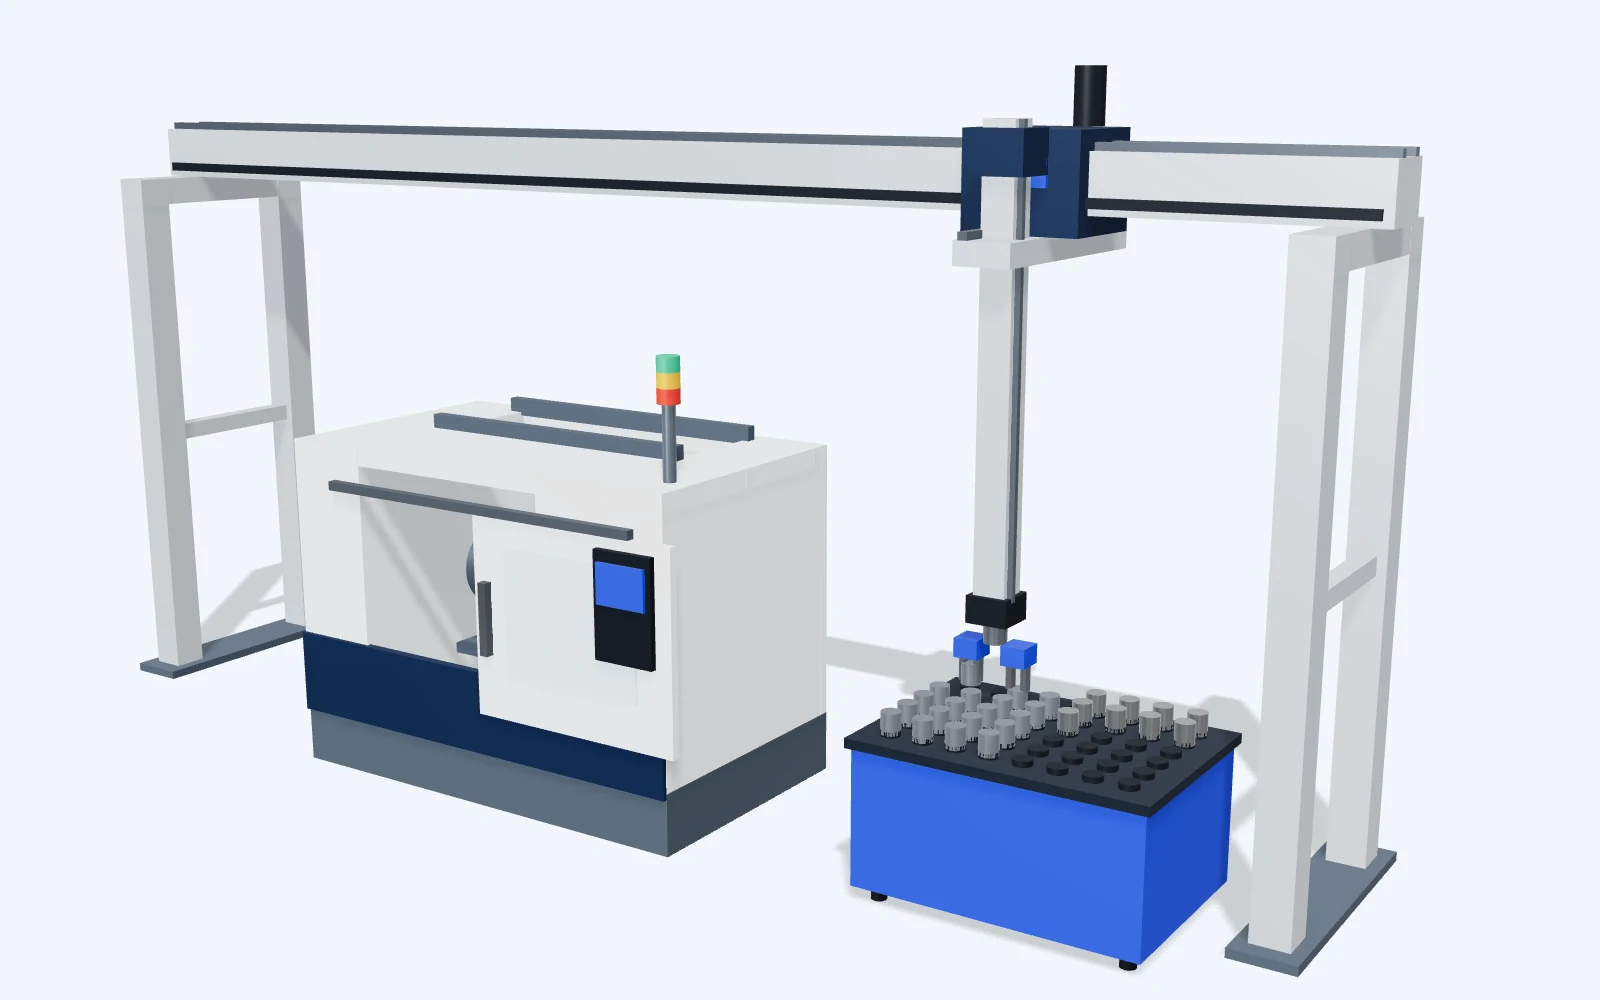
01料仓抓毛坯
机床切削期间,机械手提前从毛坯盘按序抓取待加工件。
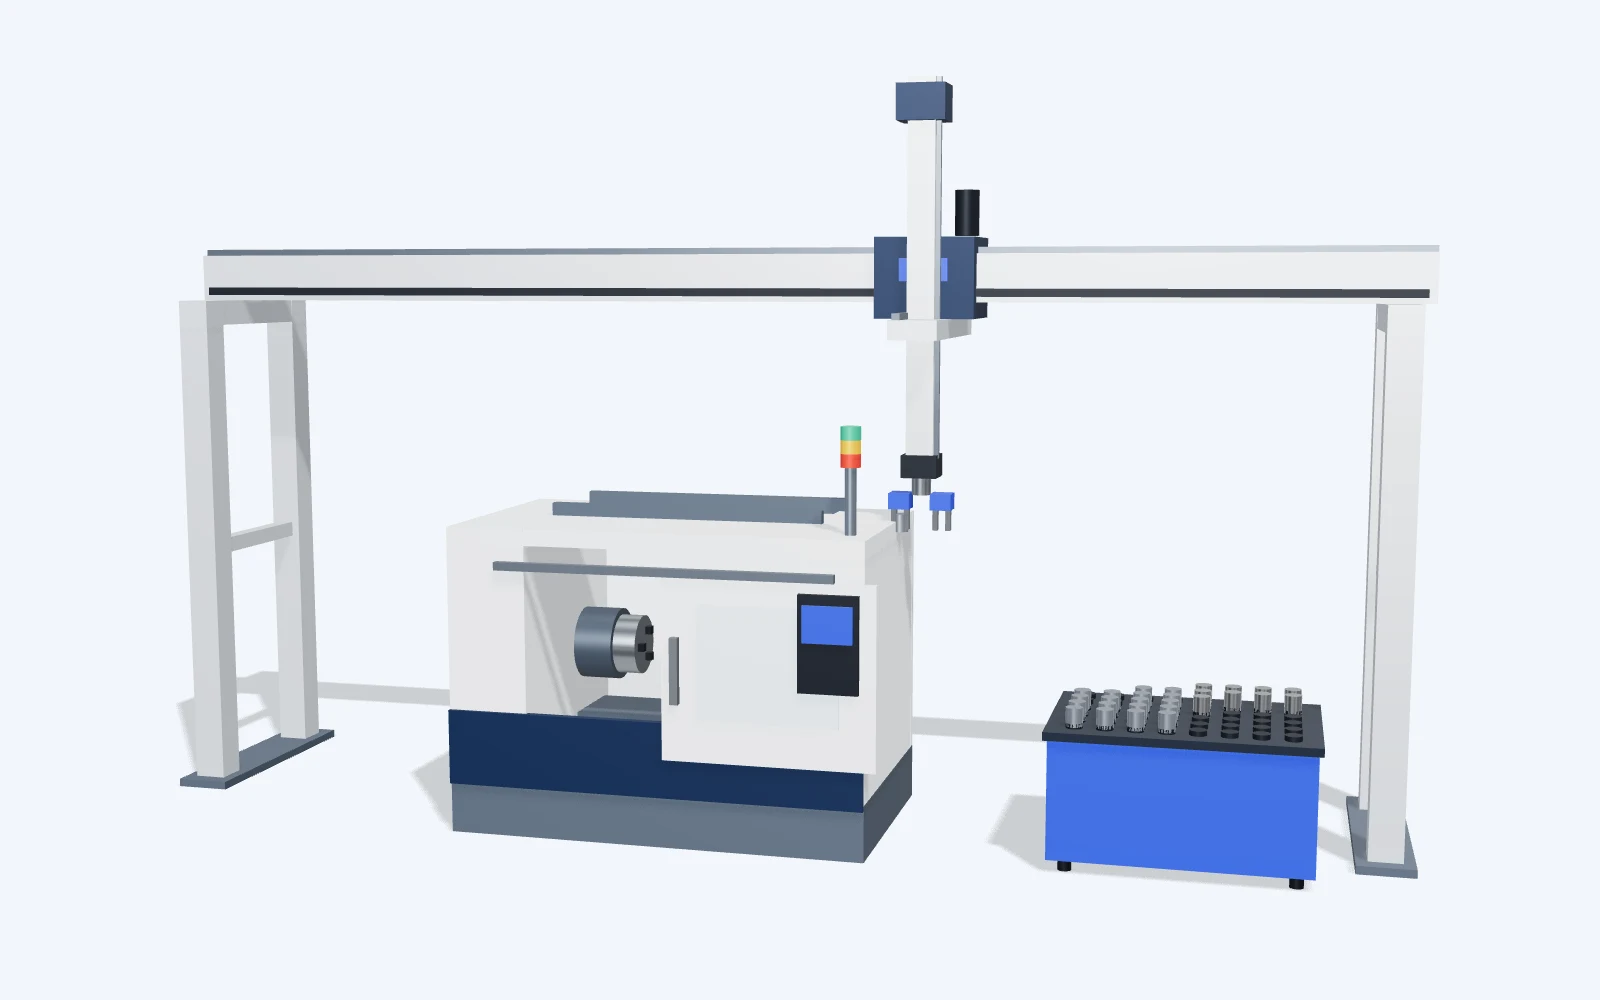
02机旁高速待命
沿桁架横移至机床天窗上方待机位,实现“零等待”衔接。
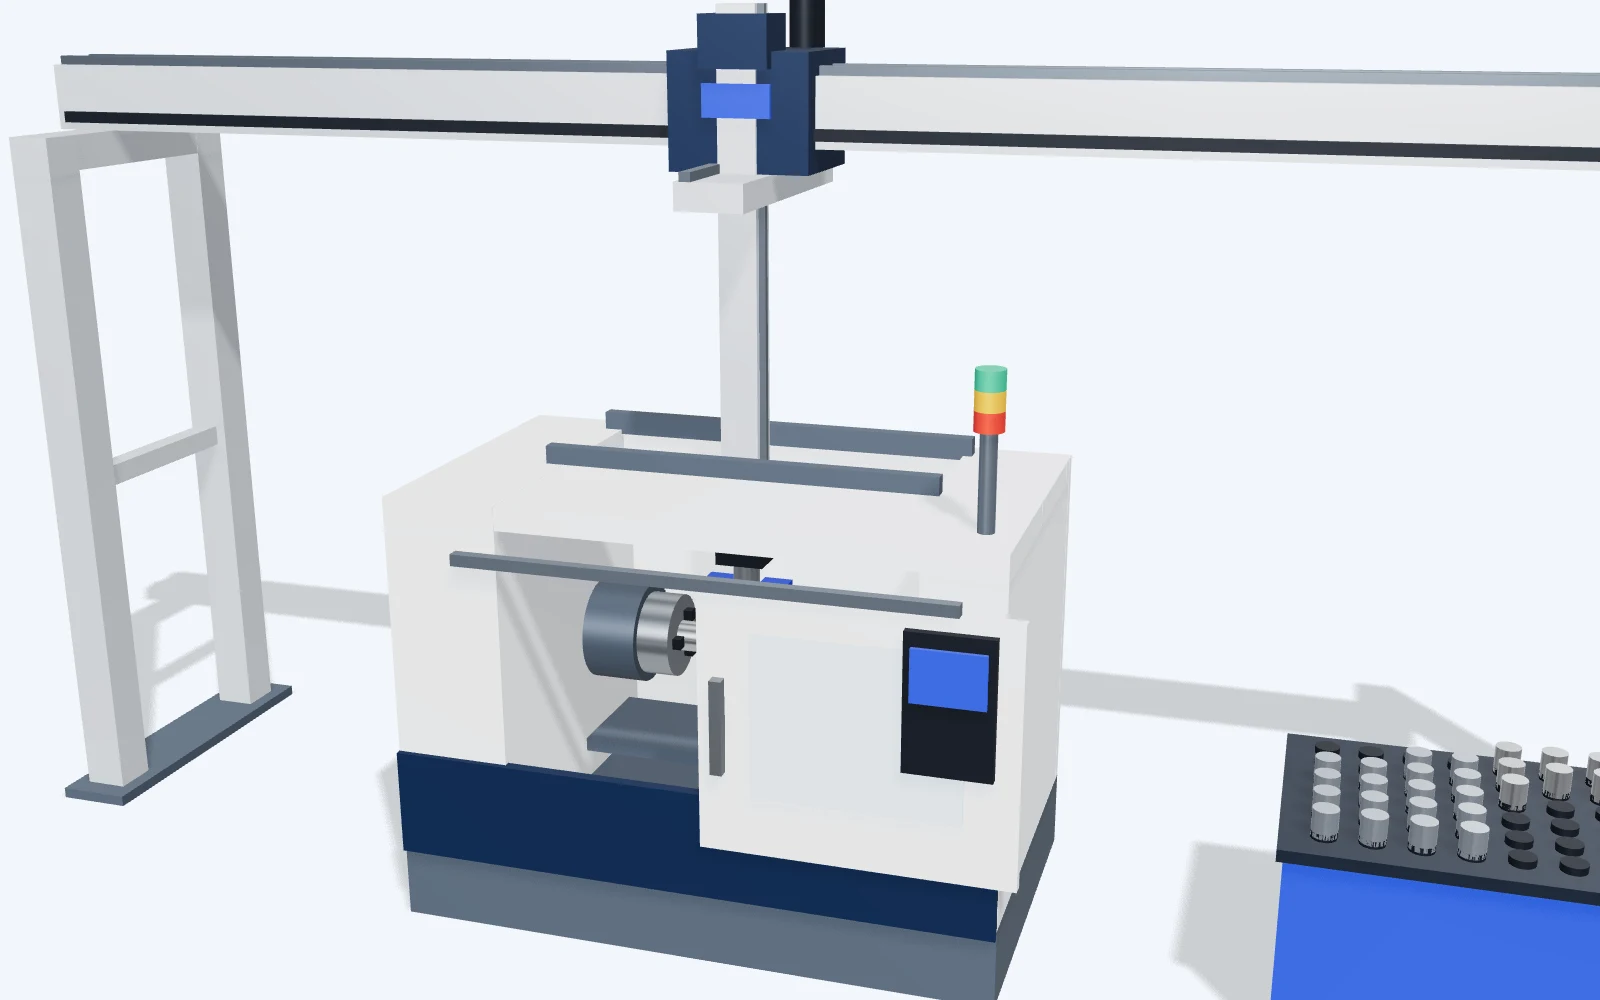
03卡盘快速换料
进入机床内,A爪卸下已加工成品,手腕旋转后B爪装入毛坯,吹气清屑并通知卡盘夹紧。
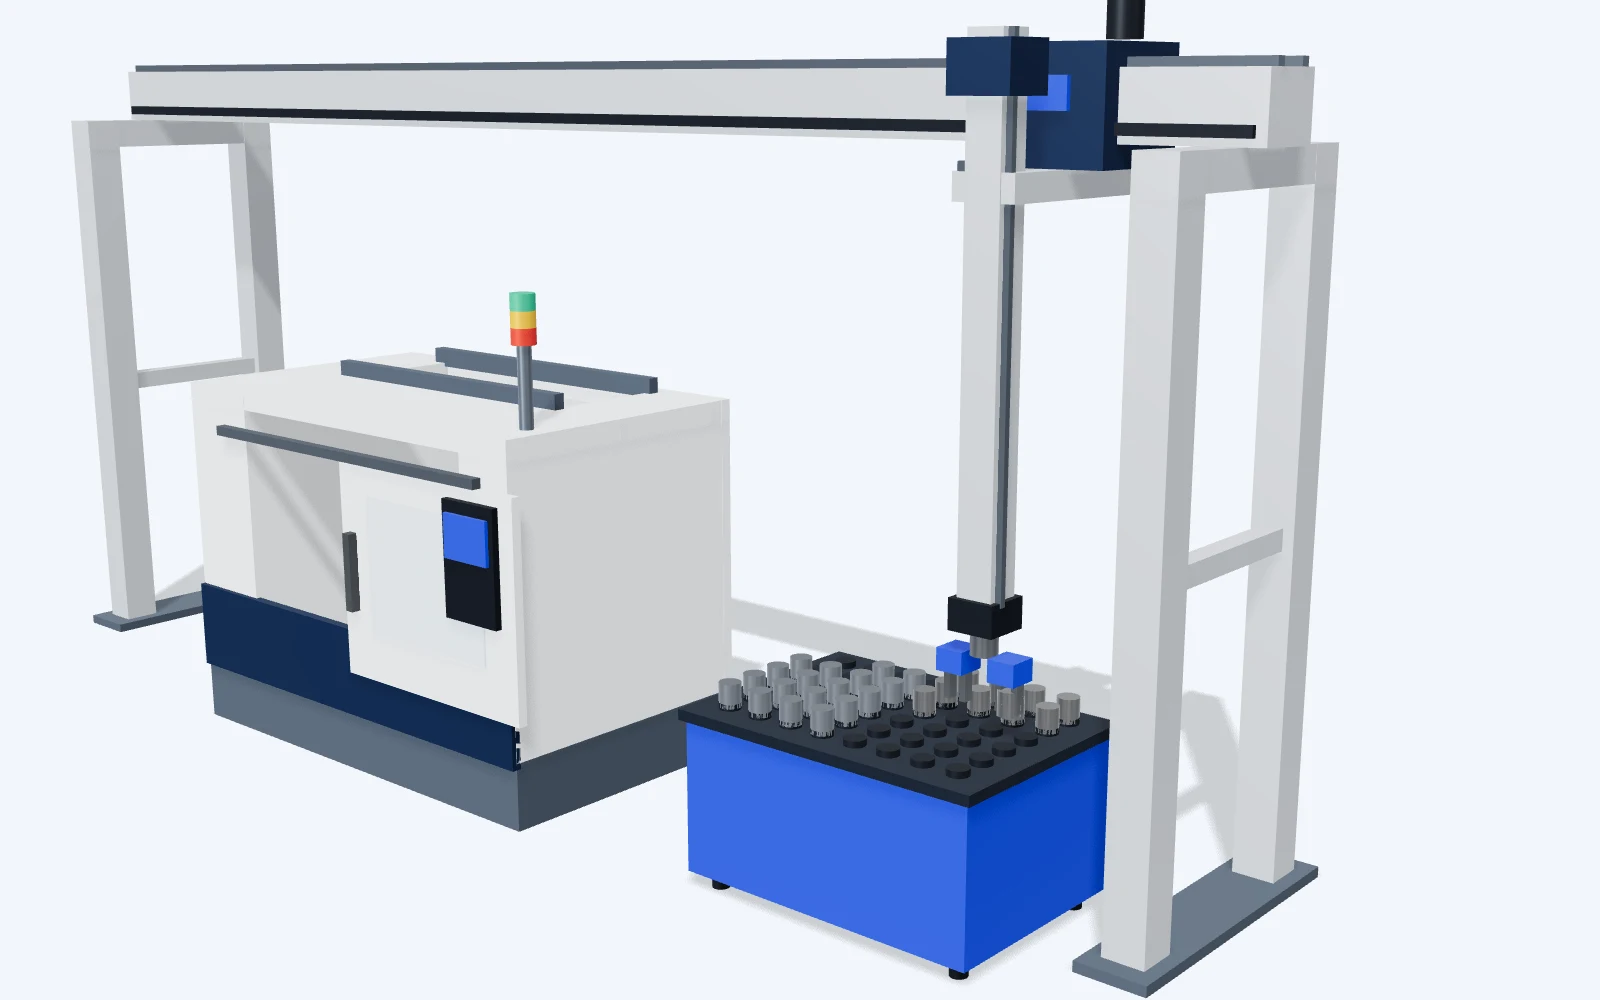
04成品归位码盘
移出机床触发下一轮切削,同时将成品精准放入成品盘并累加计件。