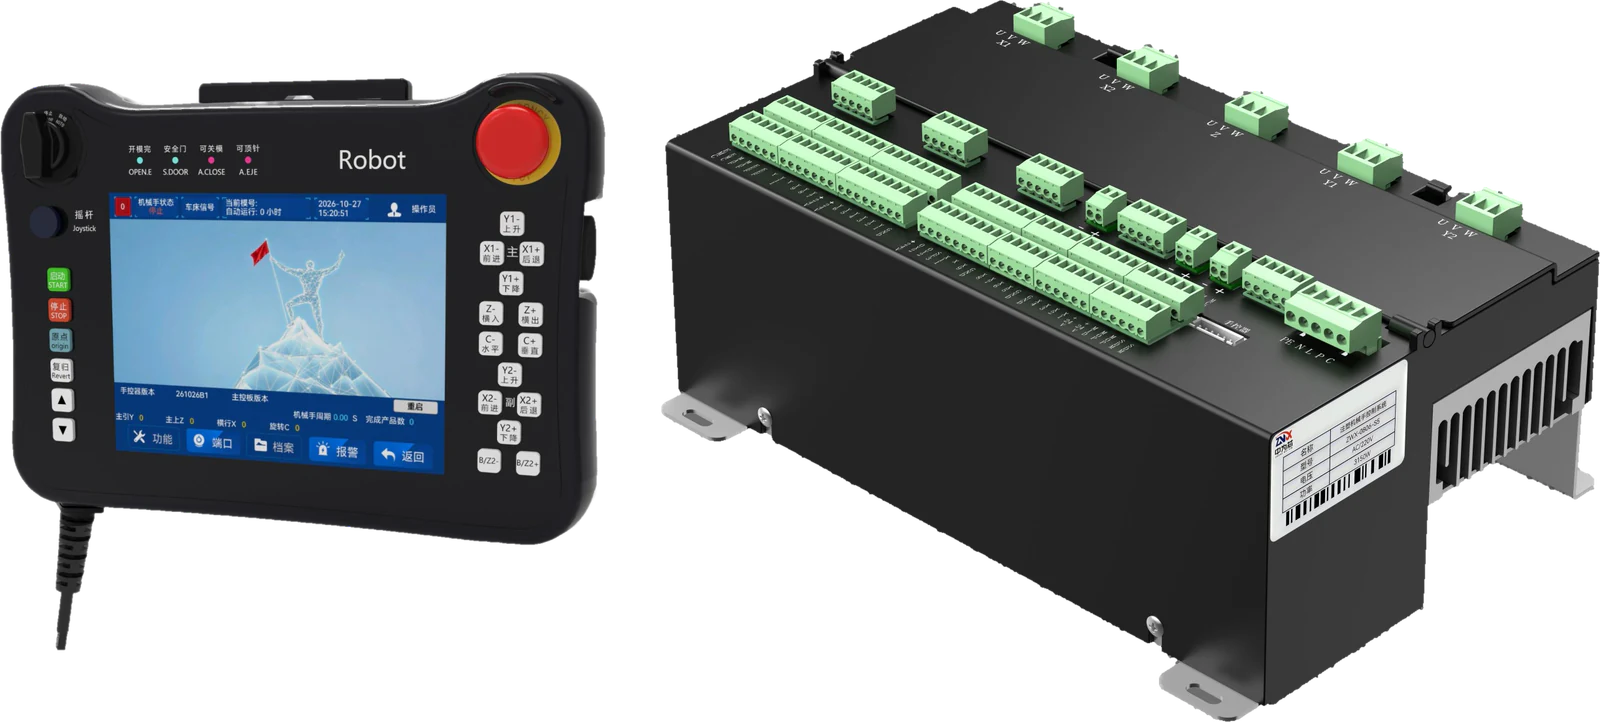
优势与特点
快速上手
图形触摸界面教导编程,按住可逐条试行,松手即停,新手也能放心调试。
适应复杂环境
多轴联动、搜索定位、并行流程与条件控制灵活组合,应对不同机床与现场工况。
自研料盘算法
料盘四角各设定一次,逐格插值修正翘曲与歪斜,解决行业常见的料盘不准问题。
安全可靠
每条轴可设安全区,离开自动报警;运行前自动检查配置,防患未然。
一个循环,四个动作
从毛坯料盘到成品料盘,上下料全程自动完成。(图为示意)
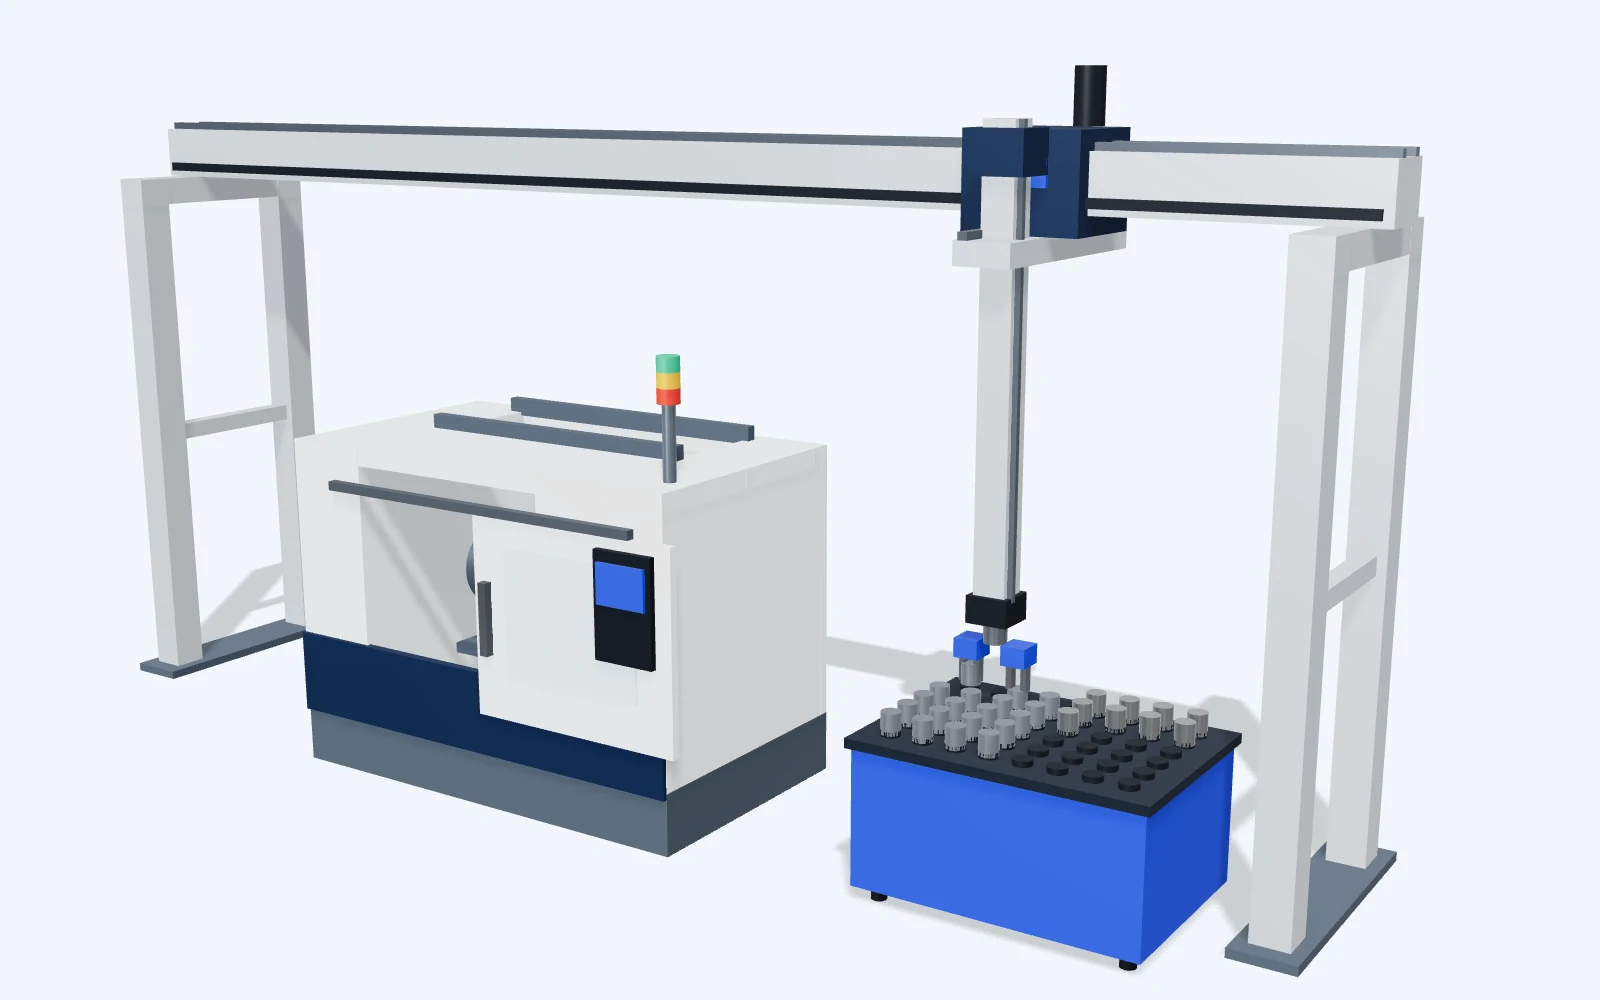
01取料
从毛坯料盘按格取料,每一格的位置都单独算好。
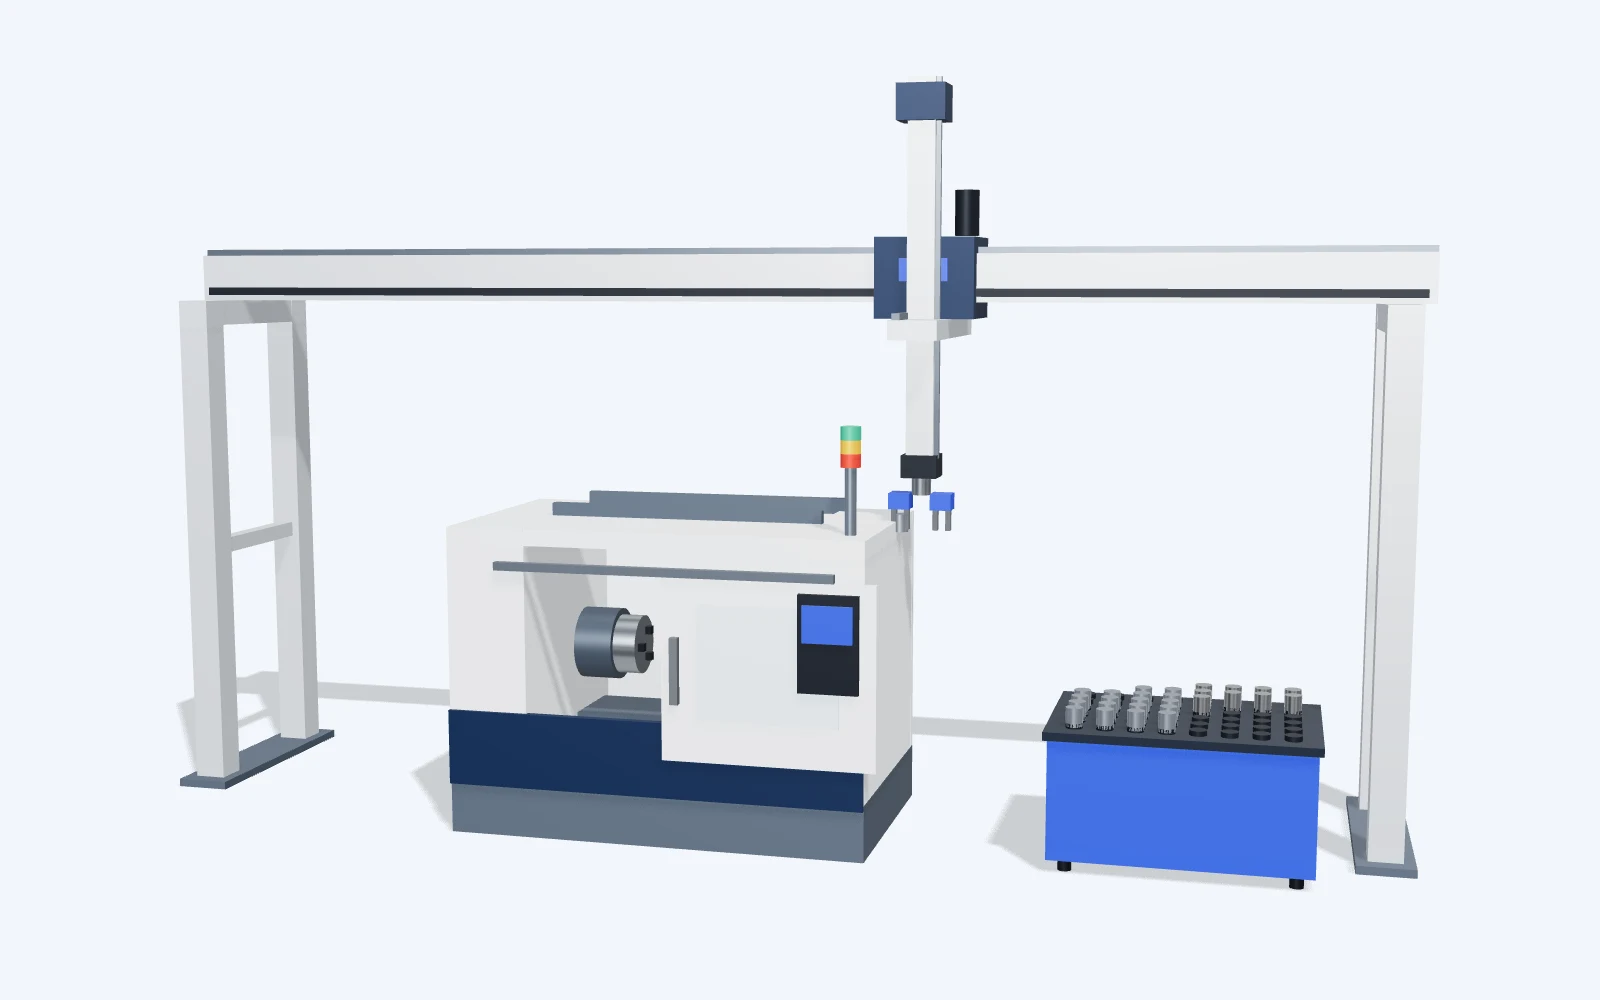
02搬运
沿桁架移到机床上方,等加工完、天窗打开再进入。
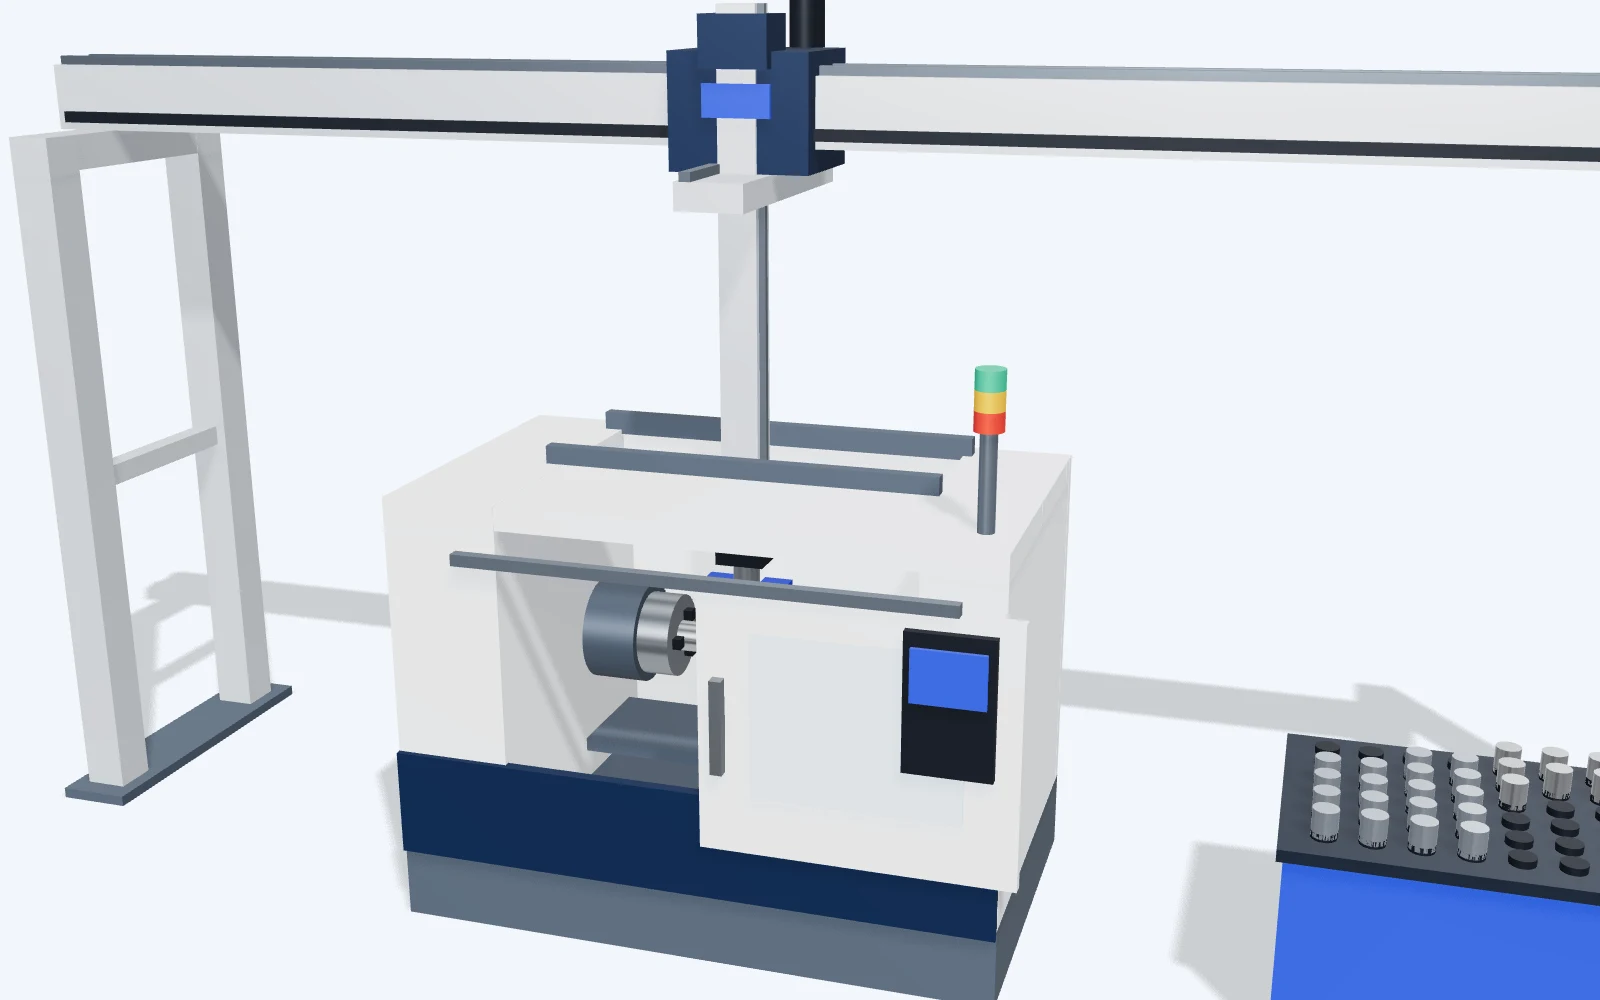
03上下料
先卸下成品,换位后装入毛坯,一次进出机床完成。
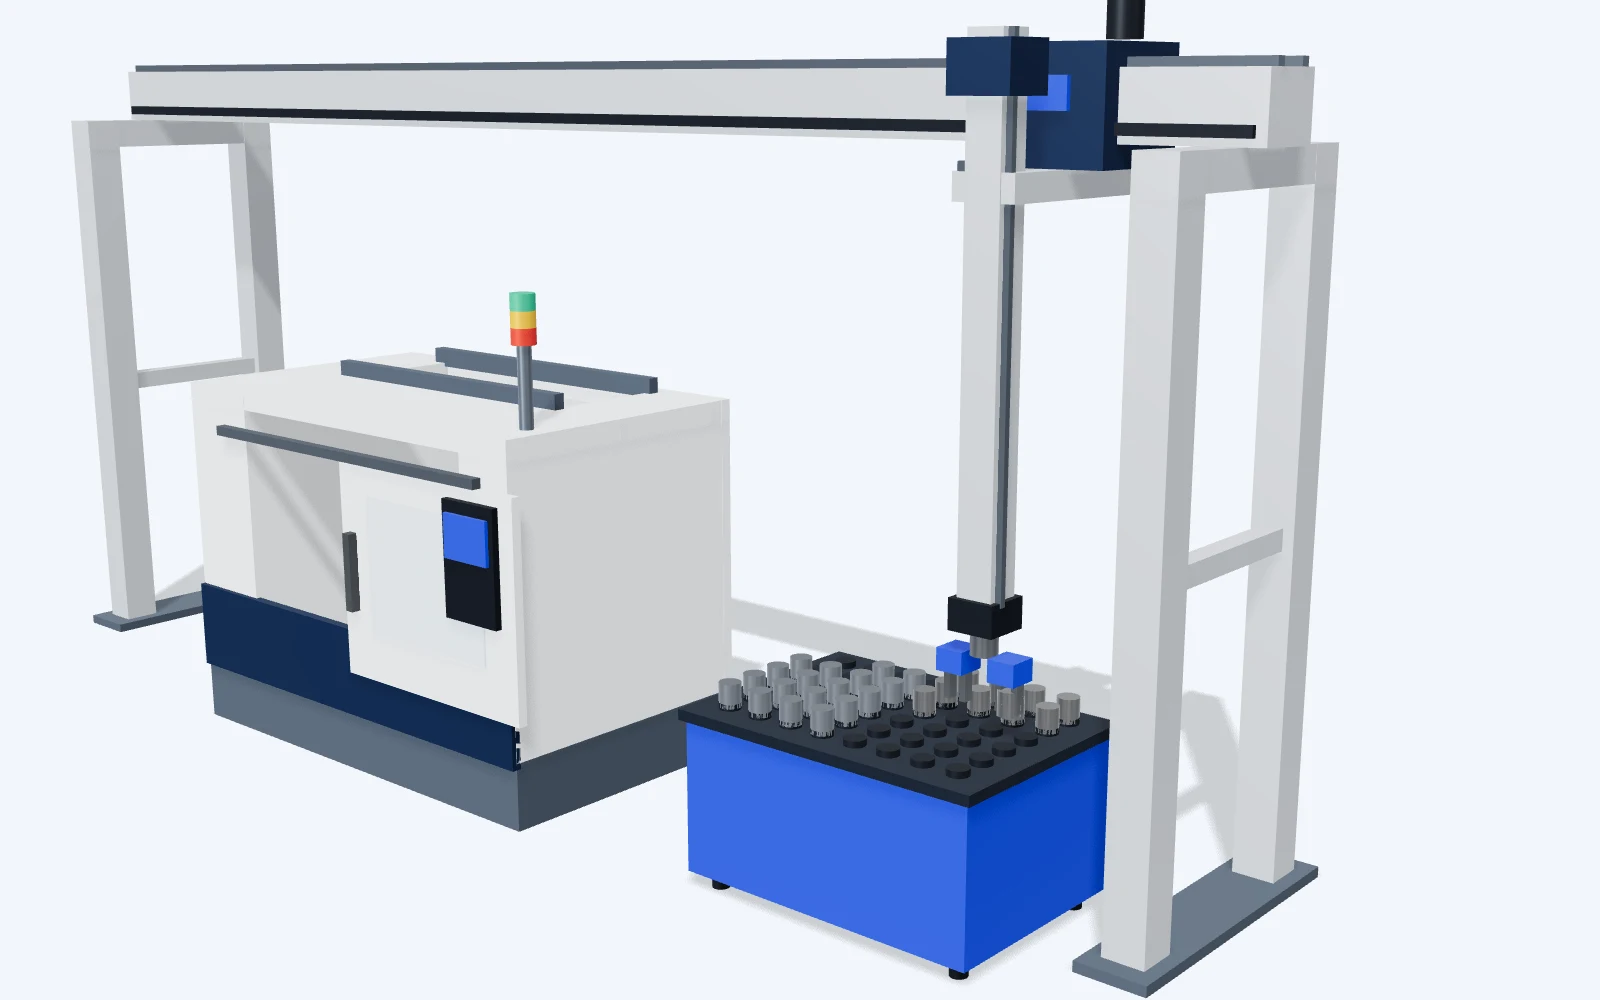
04放料
成品按格放入成品料盘,计数自动累加。
三步上手,不用写程序
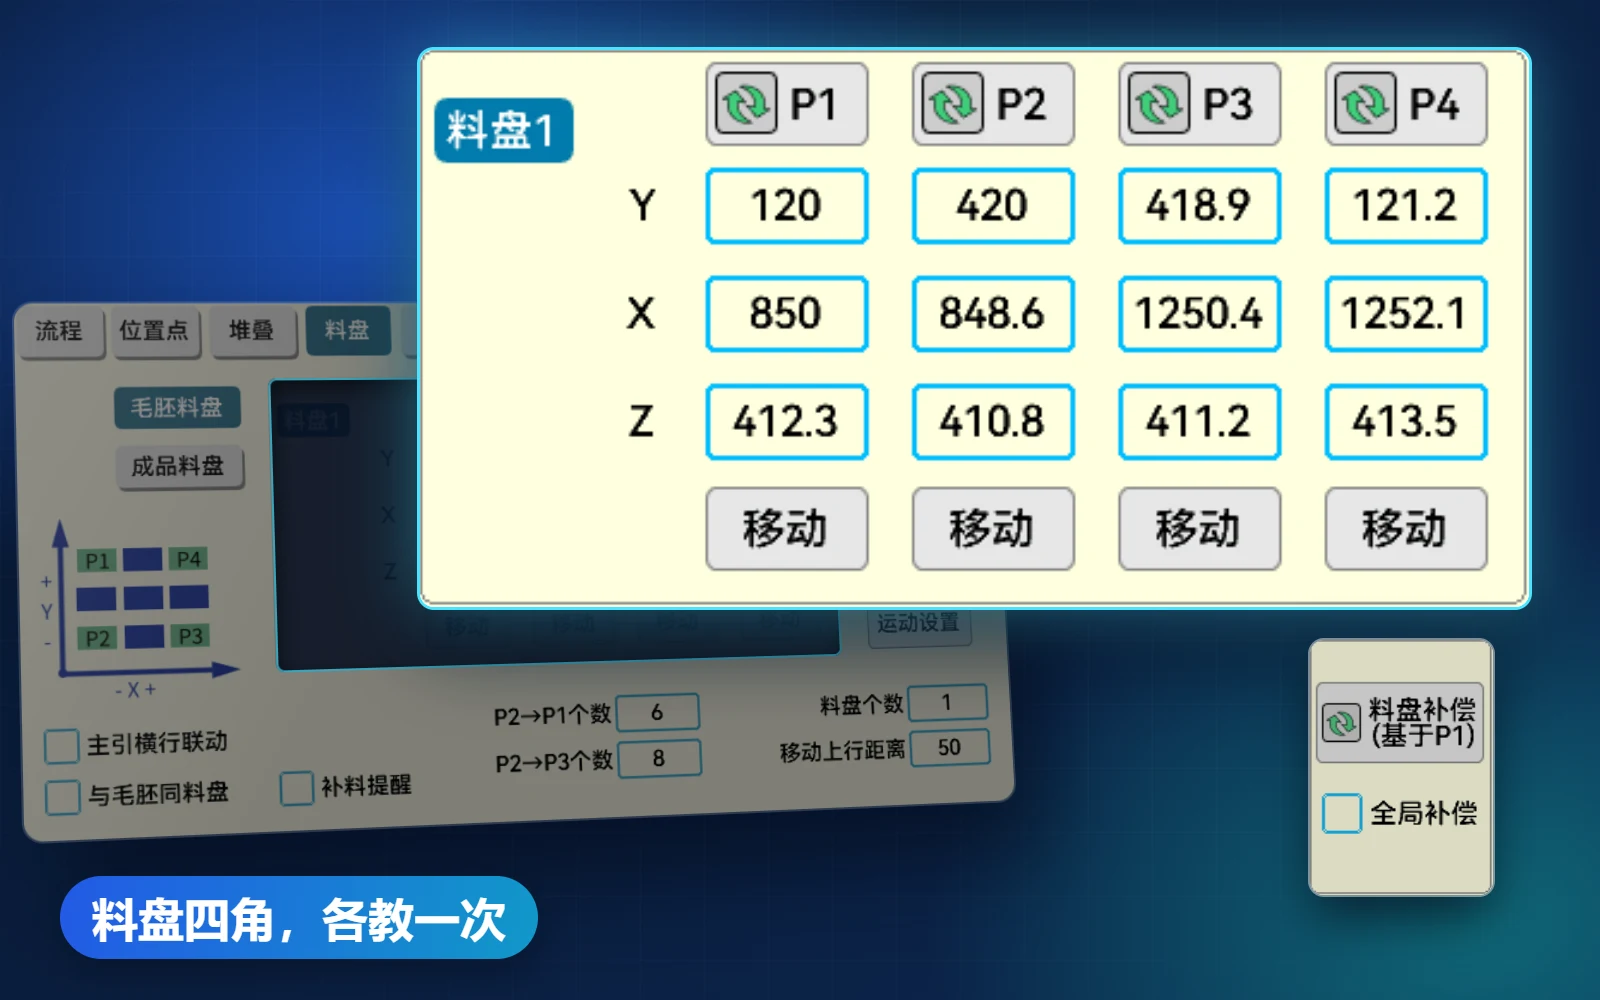
手控器上跟着向导走,新手也能调出一套完整的上下料流程。(界面来自手控器实际程序,数据为演示示例)
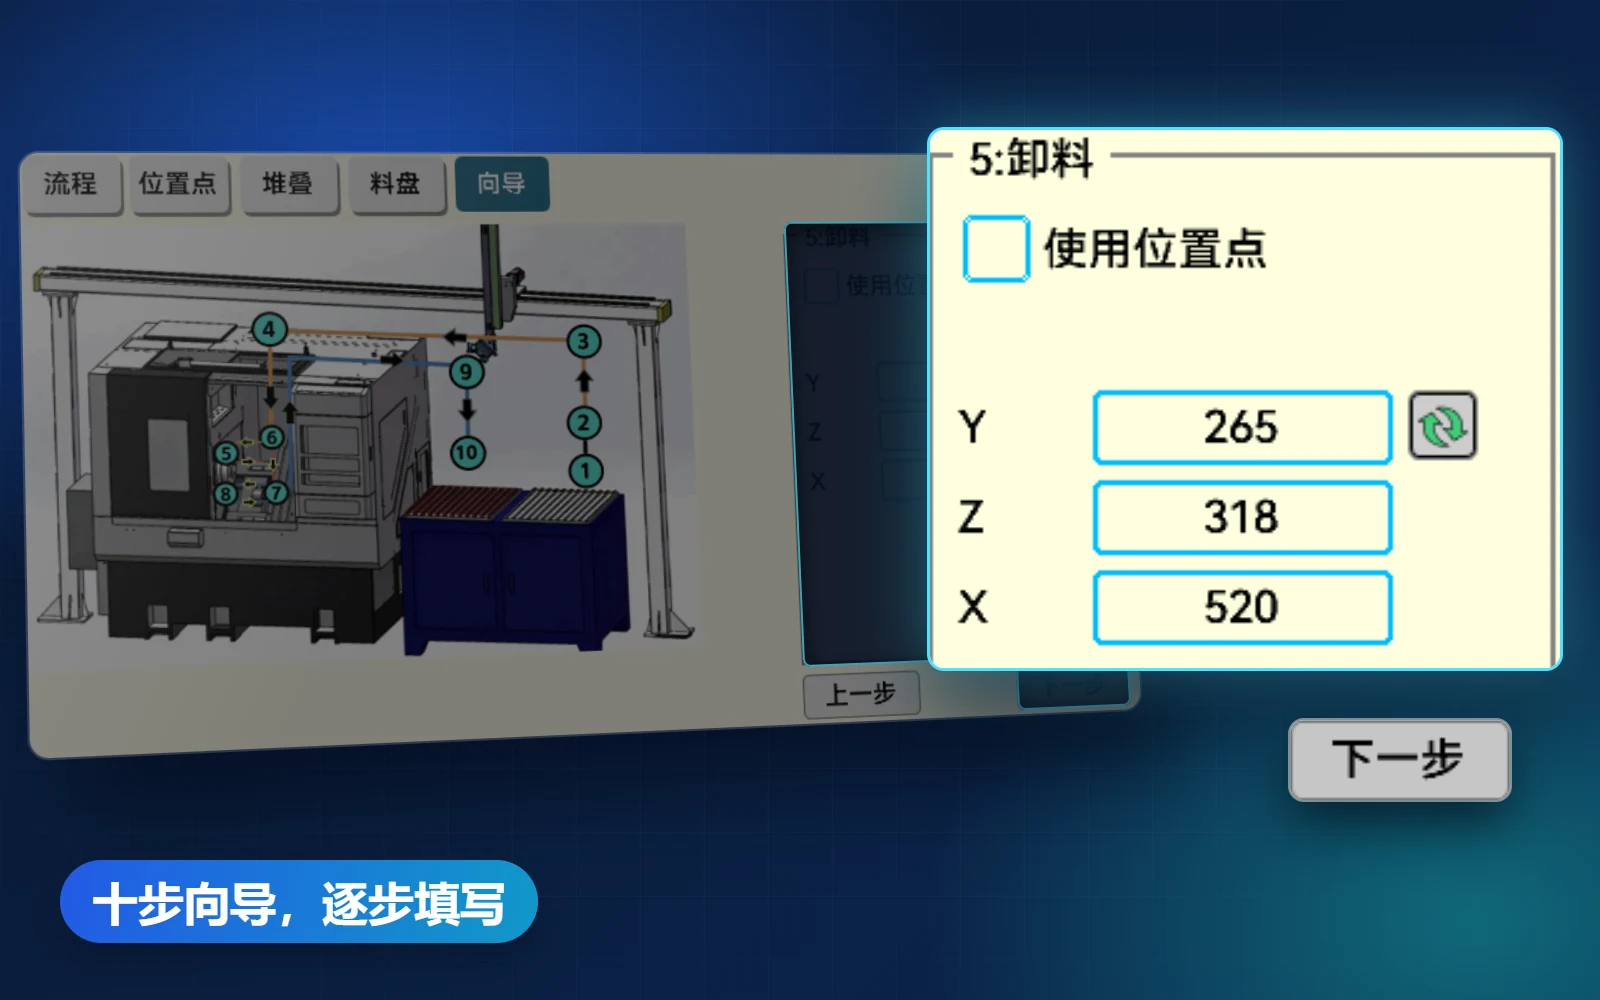
01跟着向导填
十步向导按工序排好,从取料到放料,逐步填写位置和动作。
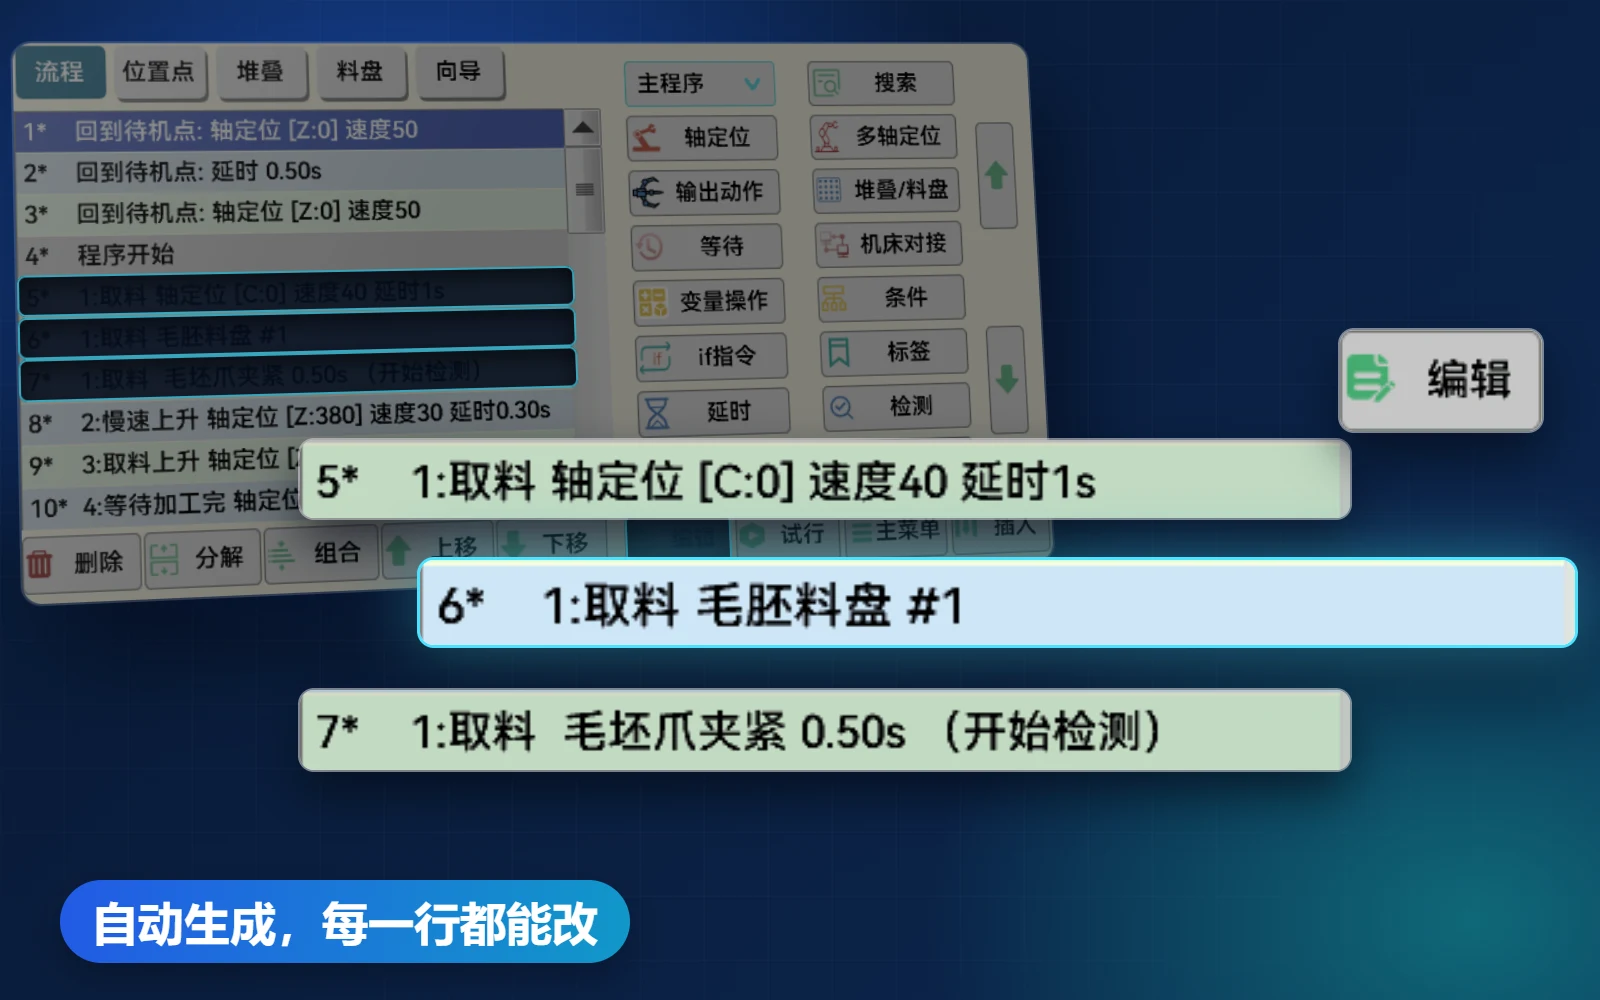
02自动生成流程
向导填完自动生成整套程序,每一行都能看、能改。
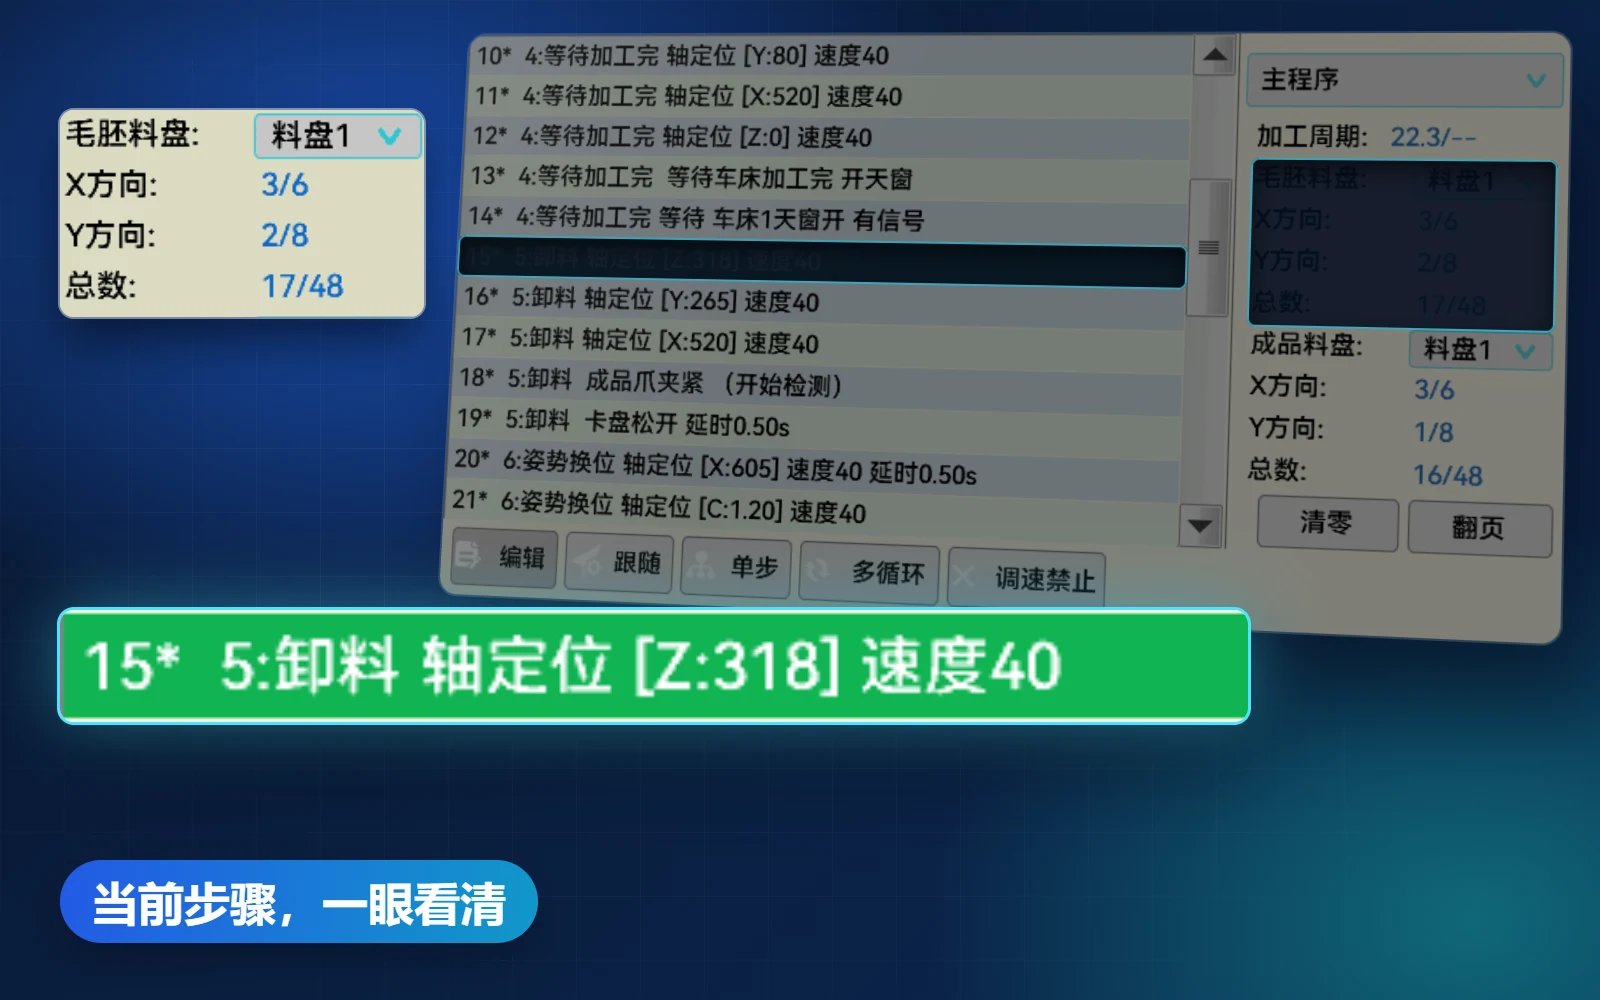
03试行后运行
按住可逐条试行,松手即停,确认无误再切到自动。
自研料盘算法,解决料盘不准
受到安装精度或者环境影响,机械臂平面和料盘平面可能产生轻微倾斜和卷曲带来的误差,在高精度场合容易出现系统性偏移。
四角设定
料盘四个角各教一次,盘面的实际形状直接记下来。
逐格插值
每一格按所在位置在四角之间过渡,走到哪一格算到哪一格。
一点补偿
校对时手臂可直接走到任一角点;料盘整体挪了位,只改 P1,其余三个角一键补偿。
同一块翘曲的料盘,两种设定
翘曲已放大,便于看清差别。红点表示算出的料位偏离了盘面。(图为示意)
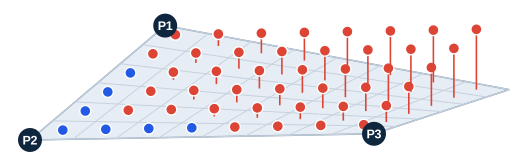
三点设定
传统算法在生产环境下,离三个基准点越远,偏差越大。
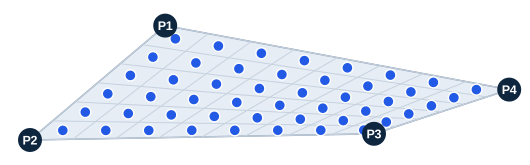
四角设定
四个角都教到,每个料位都落在盘面上。
适应各类复杂环境
不同机床、不同工件、不同现场,靠灵活组合来应对。
灵活运动
多轴联动、画圆、循环与搜索定位,复杂路径也能走。
并行流程
多路流程和子程序同时运行,取放和辅助动作互不耽误。
条件控制
按信号和状态分支,现场情况变了,流程跟着变。
扩展配置
可配主副两台车床,绝对值与增量式电机可混用。扩展板自带继电器,车床信号直接接板,省去外接 6 到 8 个继电器的串线。
顶端避障
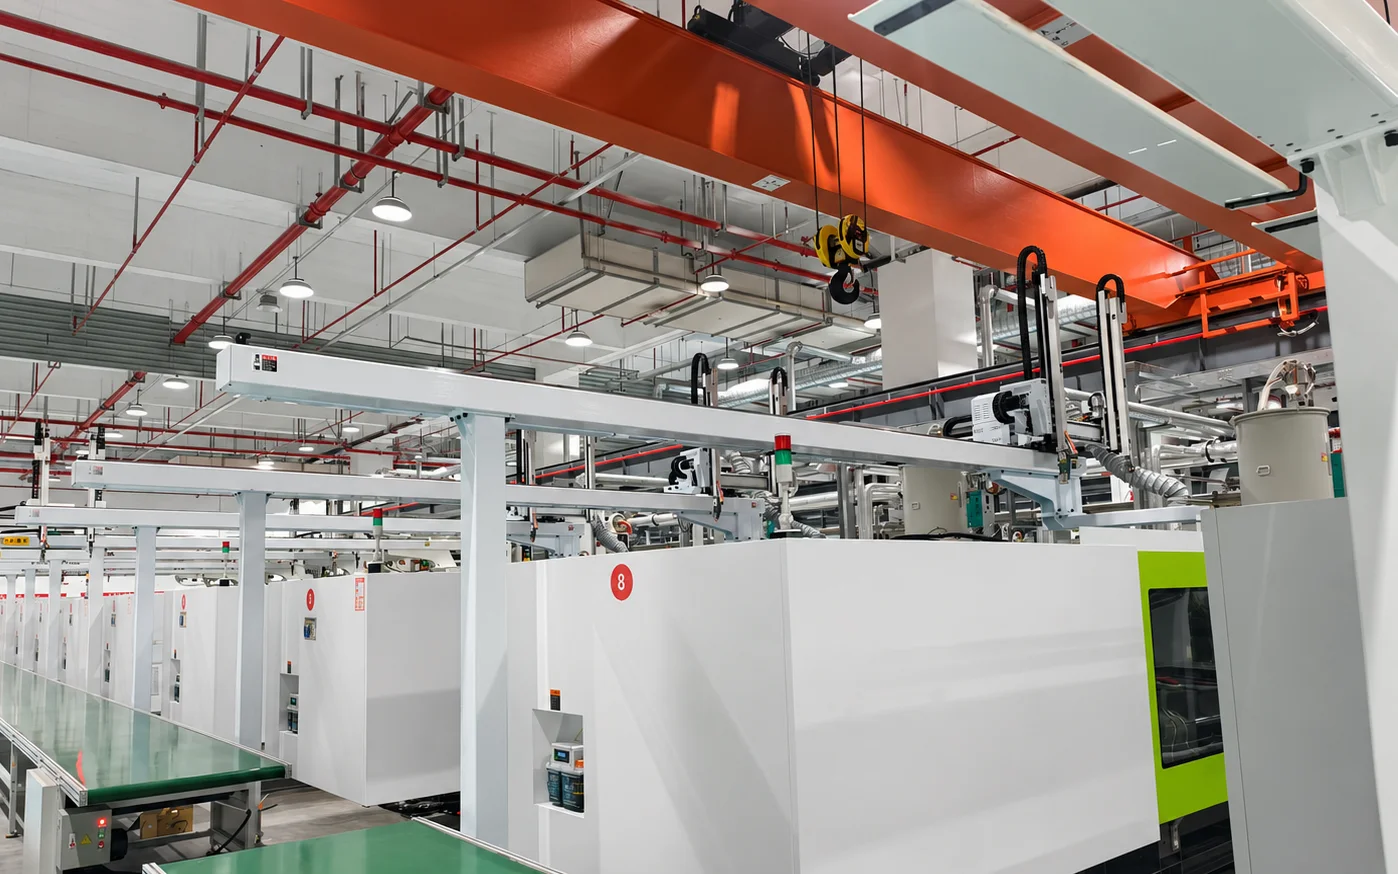
厂房矮、房梁压在行程上方也能用:手臂过梁前自动降下,过梁后自动升回。
安全可靠
多种安全区设定,应对复杂情况,持续监测报警即停,持续保障工人工况安全,多重保险更放心。
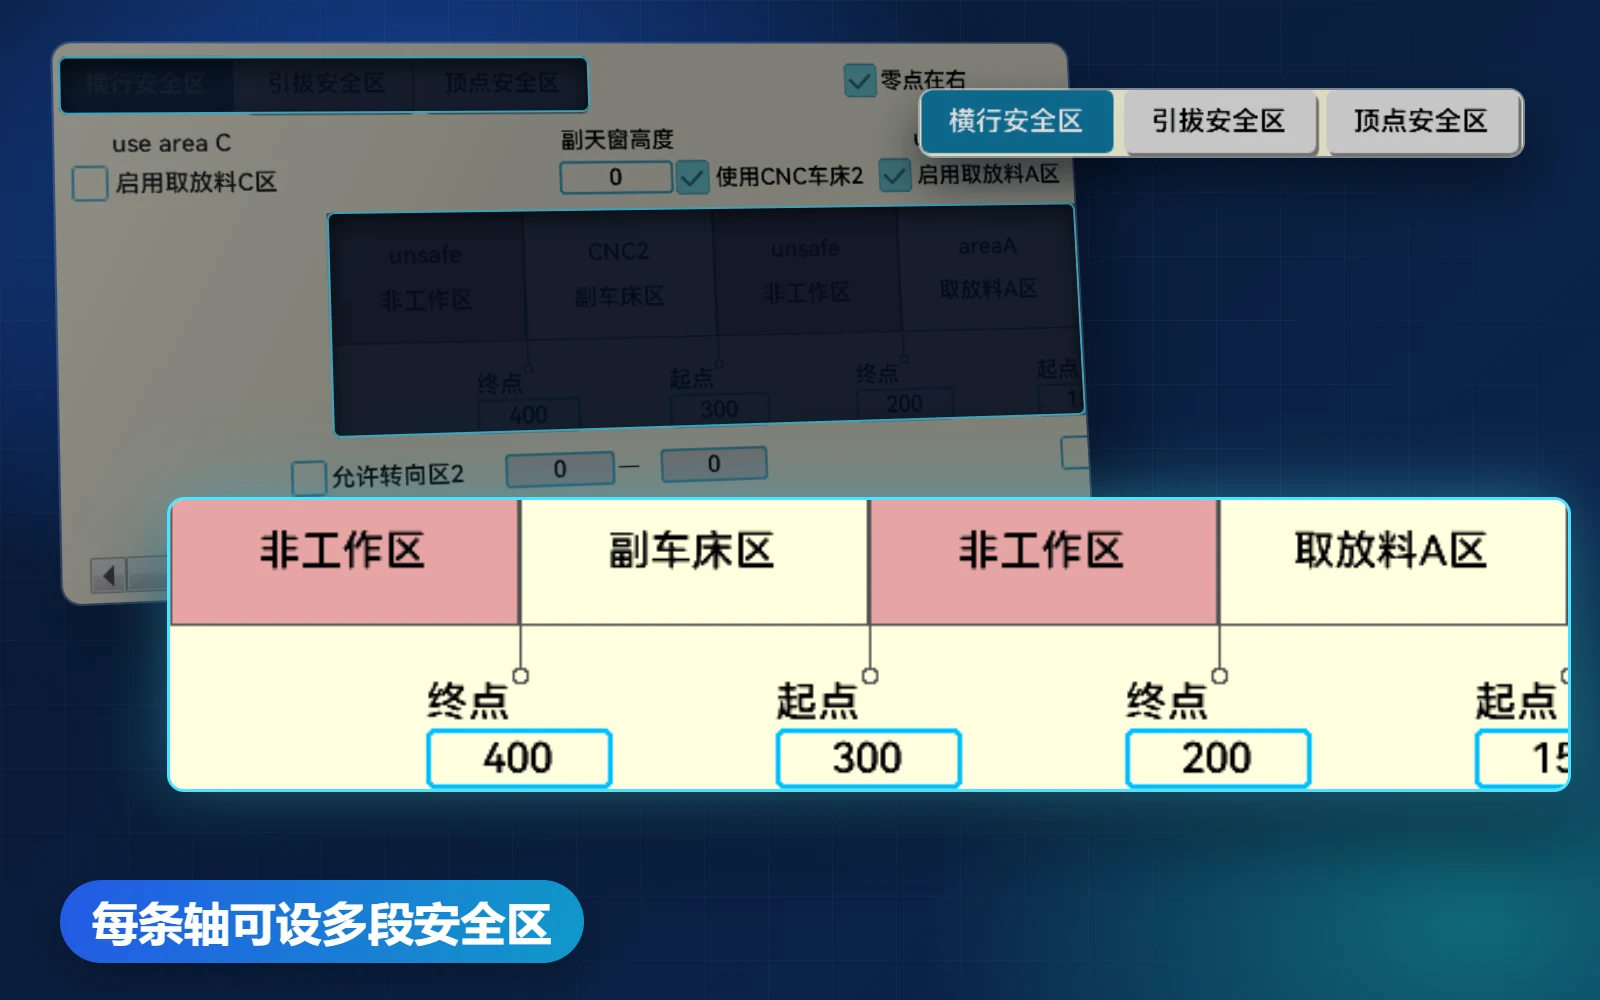
安全区
每条轴可设多段安全区,兼顾效率安全。天窗以上收窄防撞框,下到机床内放宽够卡盘,手动移到边缘自动停。
运行前检查
将问题拦在启动之前,将报错精确到具体一行,快速发现高效解决。
报警提示
数百条报警与提示,高效对齐,快速解决,为生产保驾护航。
断点续跑
临时停机再启动,可从中断处接着跑,不必重新抓放料;程序或现场动过就不让续,防止从错的位置起步。
主要参数
| 控制轴数 | 6 轴(X、Y、Z、A、B、C) |
|---|---|
| 动作程序 | 主程序最多 500 行,其余程序每个最多 350 行 |
| 并行流程 | 主程序外可再用 4 路流程和 4 个子程序 |
| 机床配合 | 支持主、副两台车床 |
| 料盘 | 4 个料盘,四点设定 |