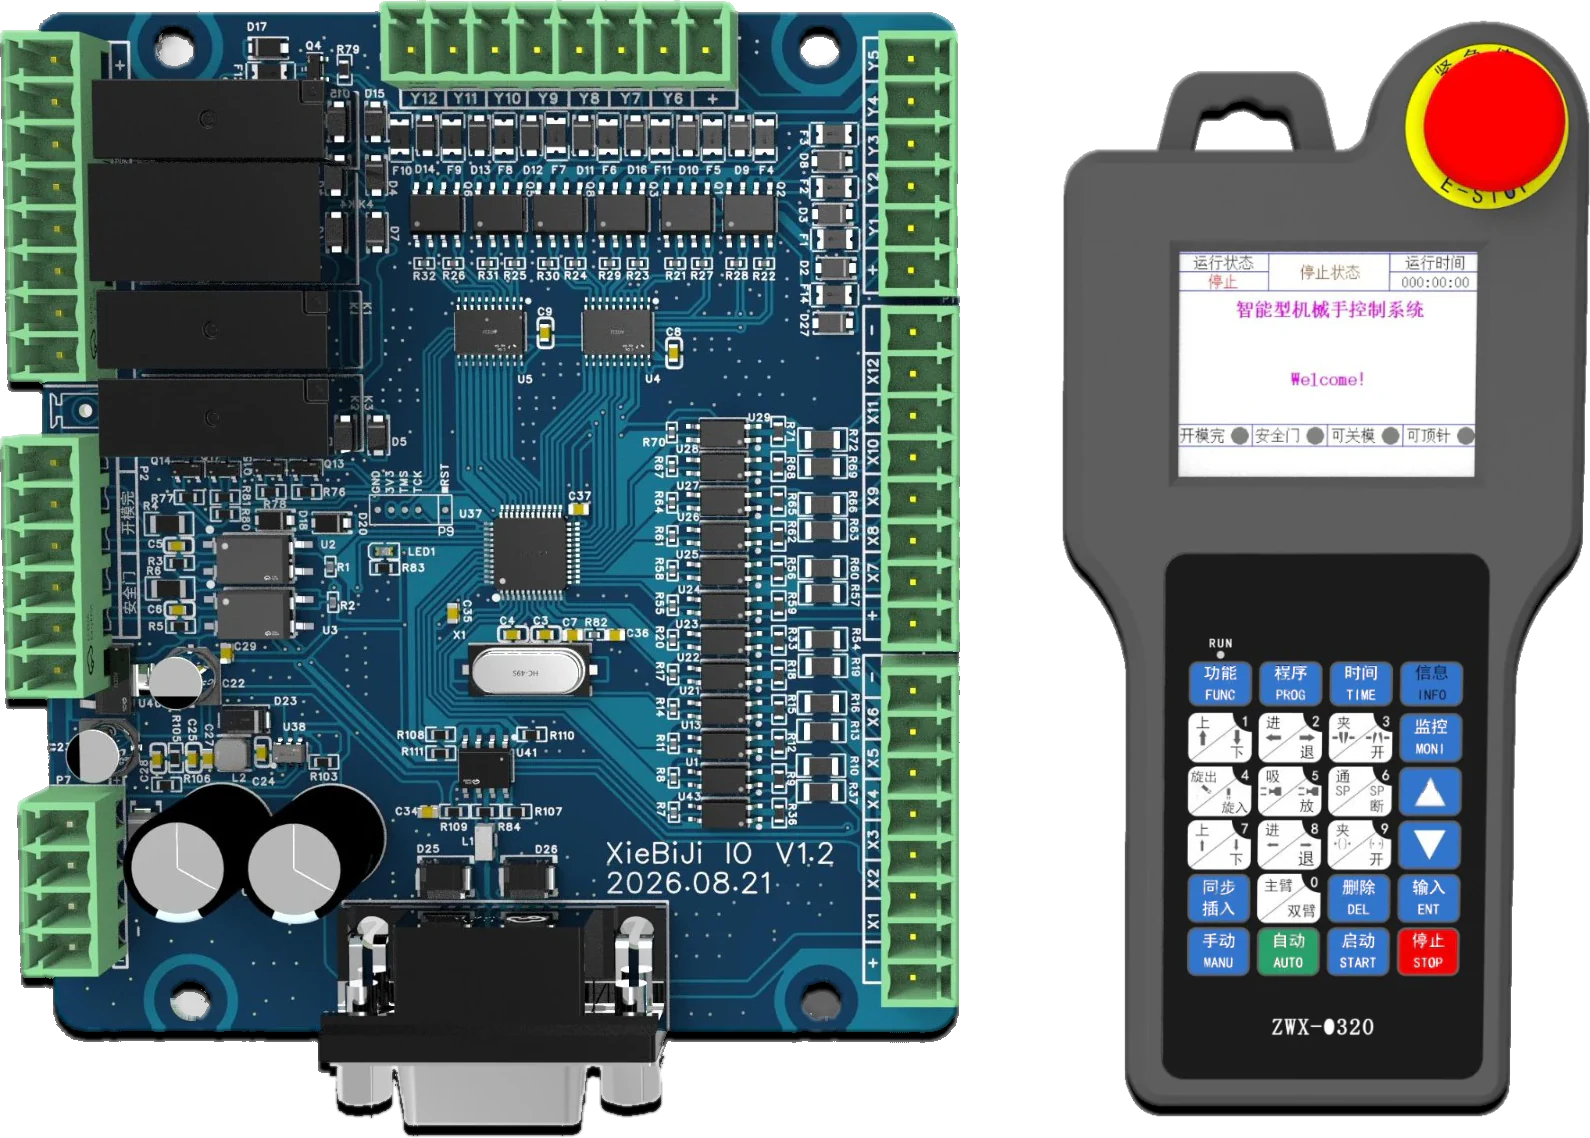
优势与特点
出厂即用
固定程序覆盖夹、吸、夹吸和模内放,选好模号、调好时间就能跑。
按键易学
手动和教导用同一组动作键,一键一个动作,操作工很快能上手。
单双臂可选
单臂、双臂两种模式,各有一套固定程序,副臂一样能教导。
安全联锁
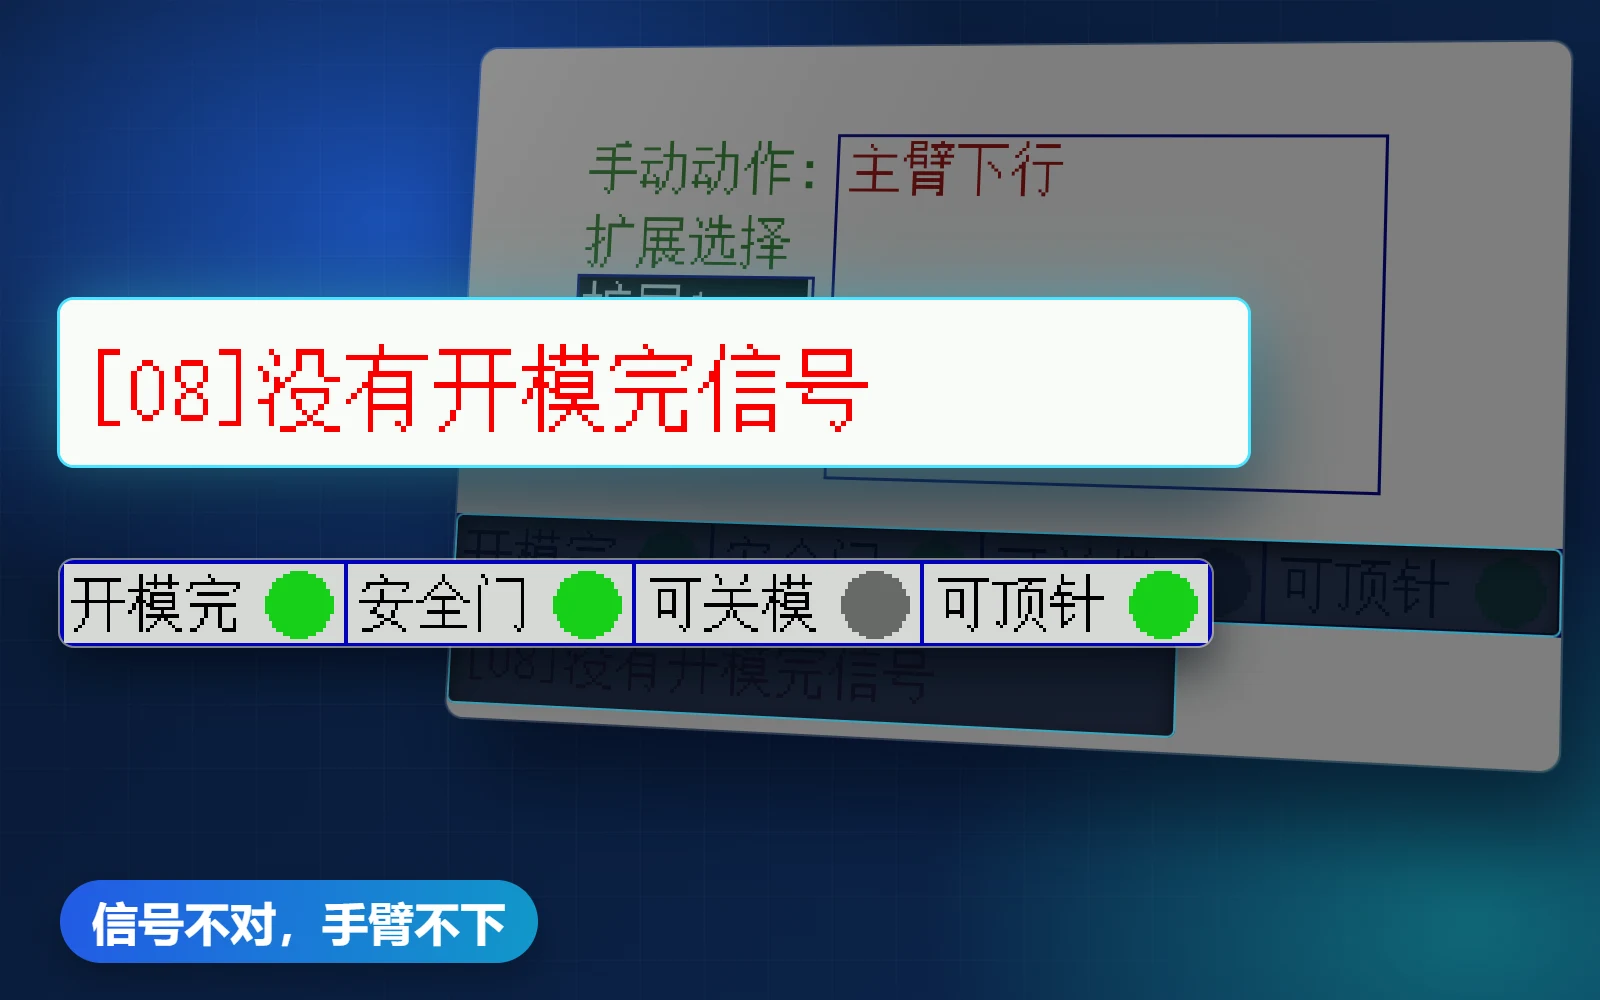
没有开模完或安全门信号,手臂不下行;动作不到位立即报警。
样机实拍:看它怎么动
样机在车间空载运行,没有接注塑机,动作看得更清楚。
上下行程
手臂竖直下行、上升,到达取料高度。
旋转放平
手臂旋转放平,再转回竖直。
沿横梁移动
手臂沿横梁来回移动。
一模一循环,四个动作
等开模、下行夹取、旋出放料、旋入回位,节拍由程序一步步走完。(图为示意)
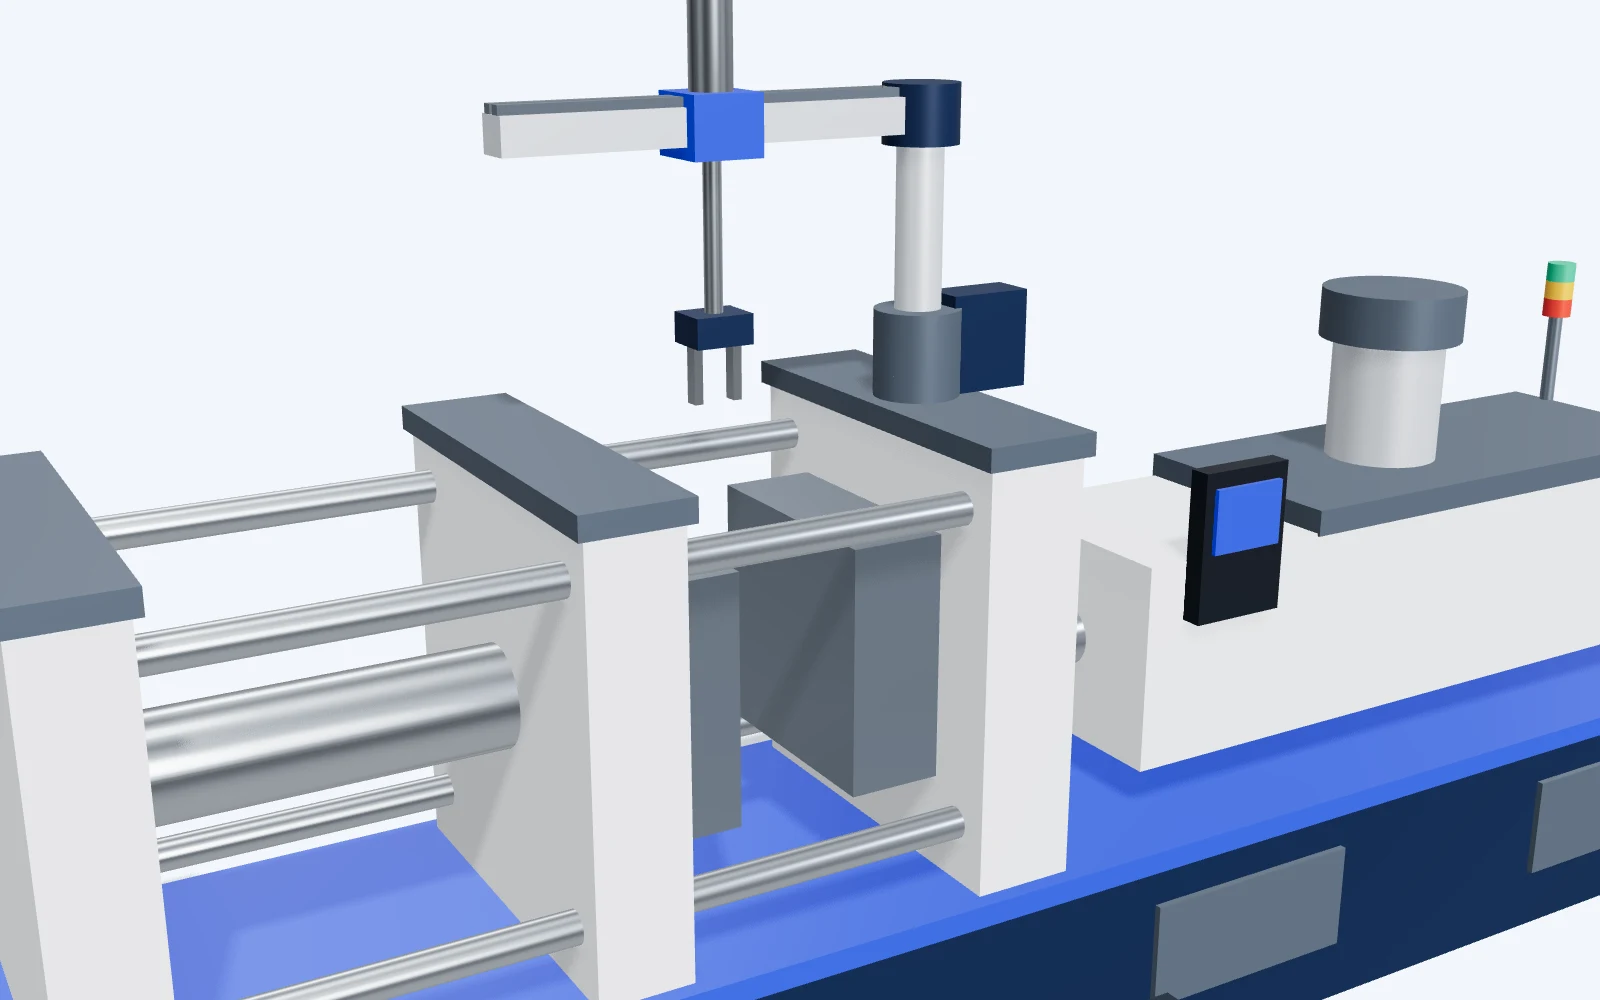
01等开模
手臂在模具上方等待,收到开模完信号再动作。
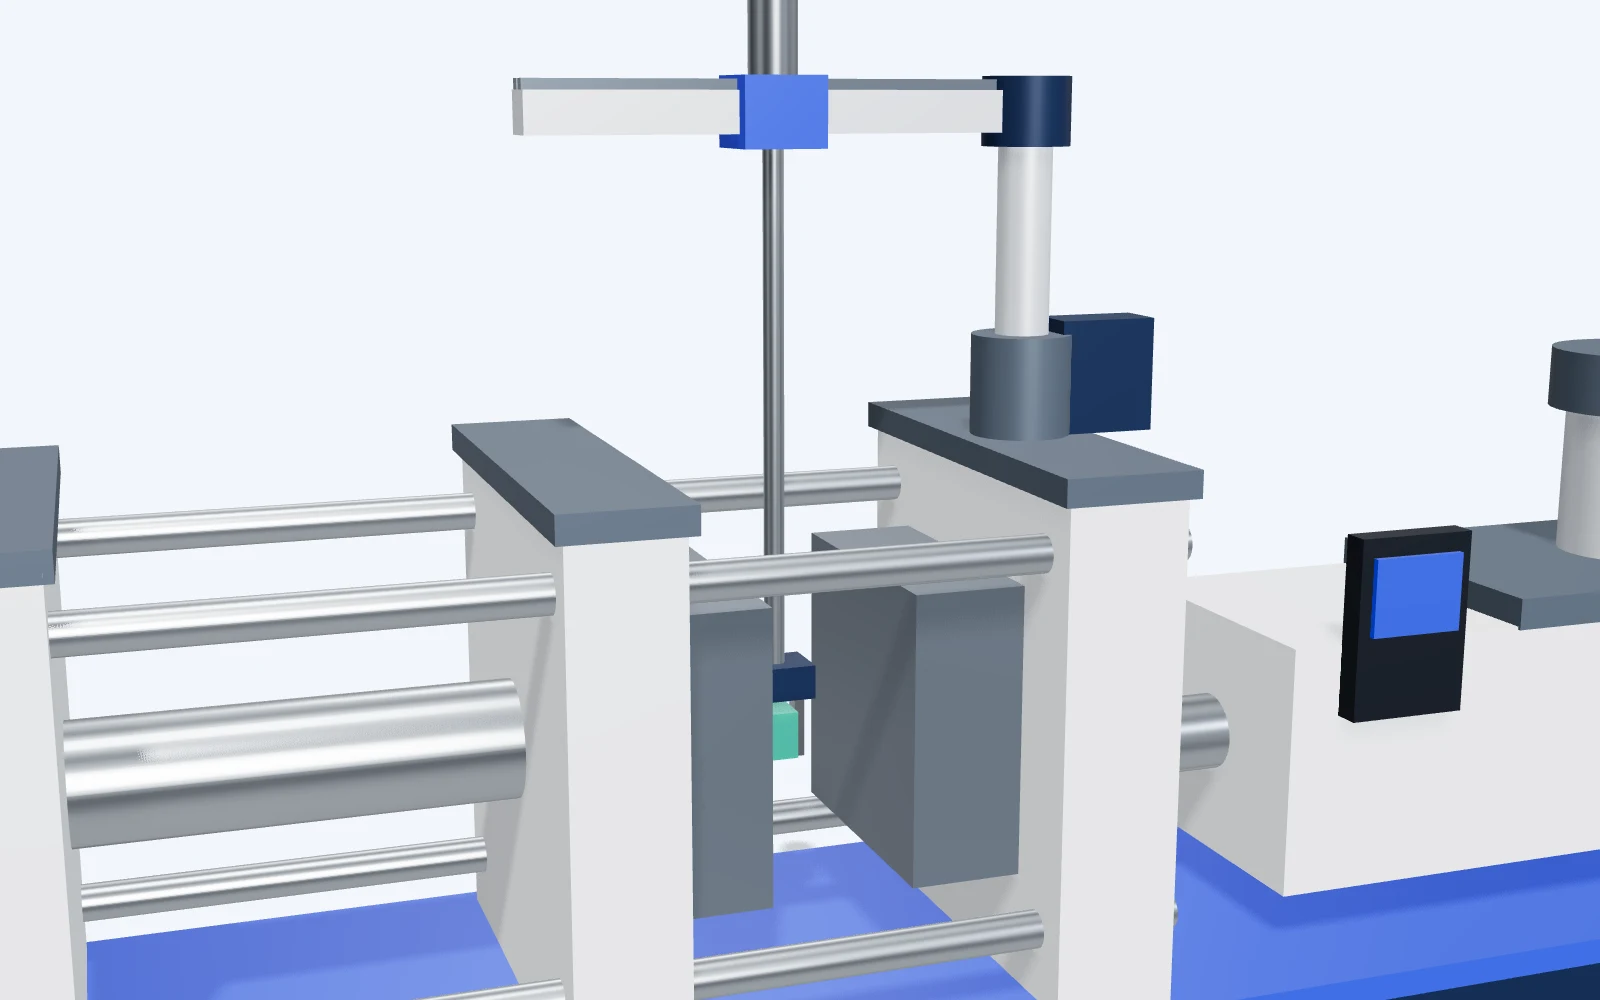
02下行取料
下行、前进贴近制品,夹取后后退;上升到位才放行关模。
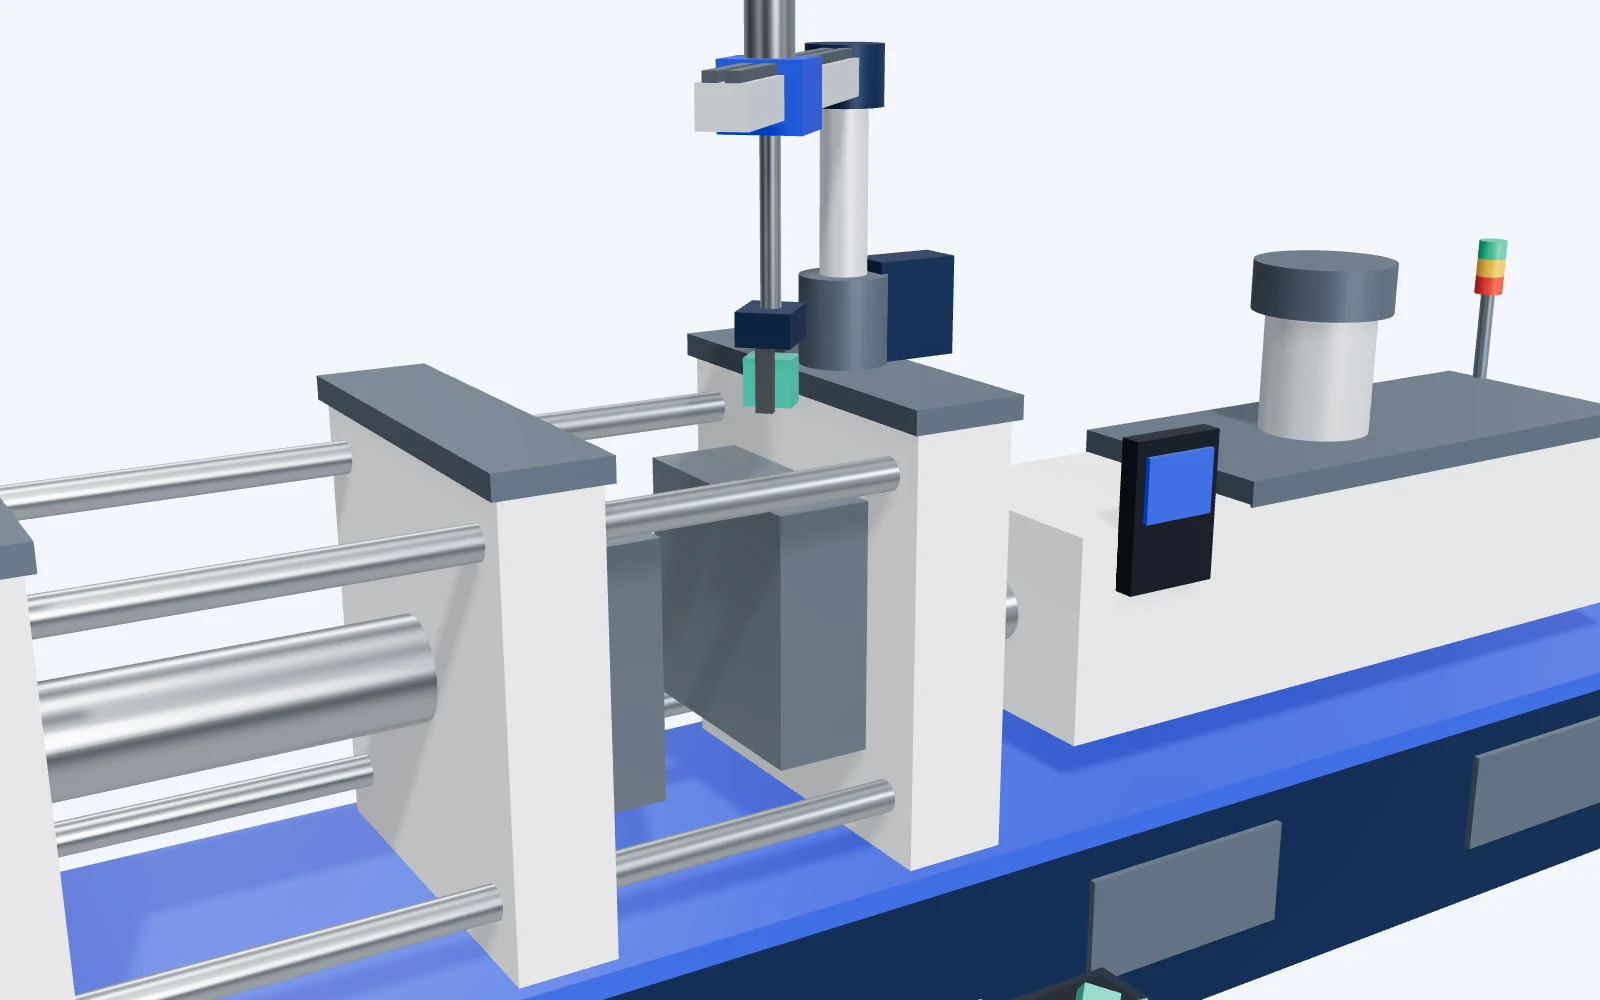
03旋出
手臂带料旋到模外的放料位。
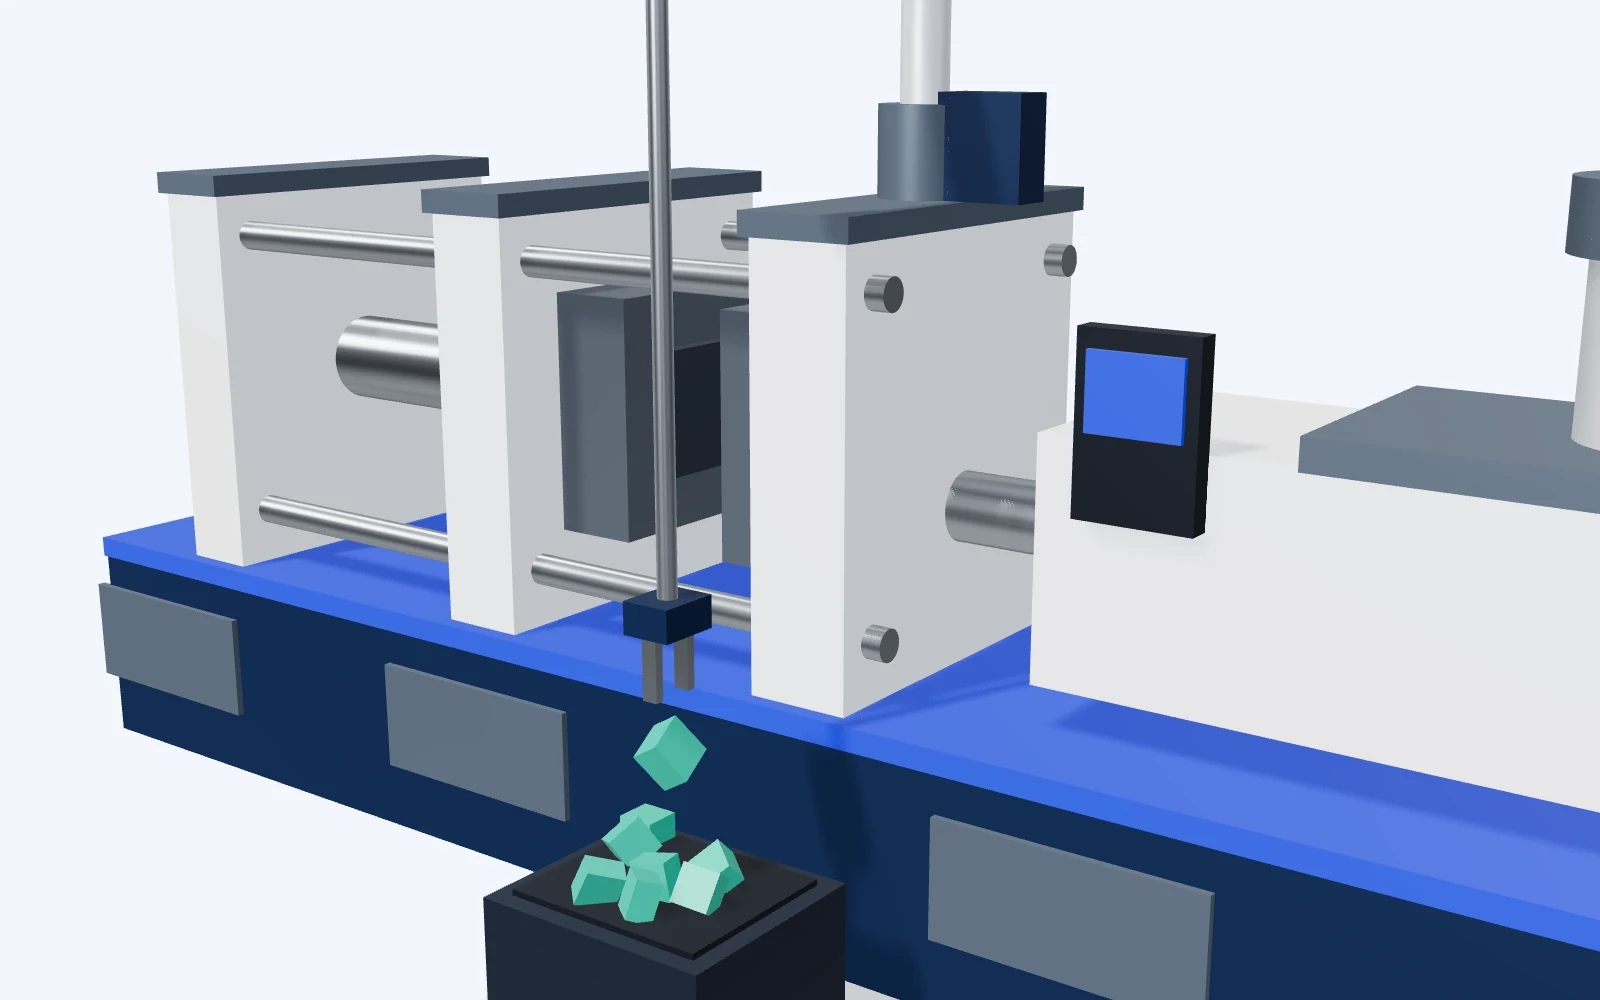
04放料回位
下行放料,上升后旋入,等下一模。
三步开机,不用编程
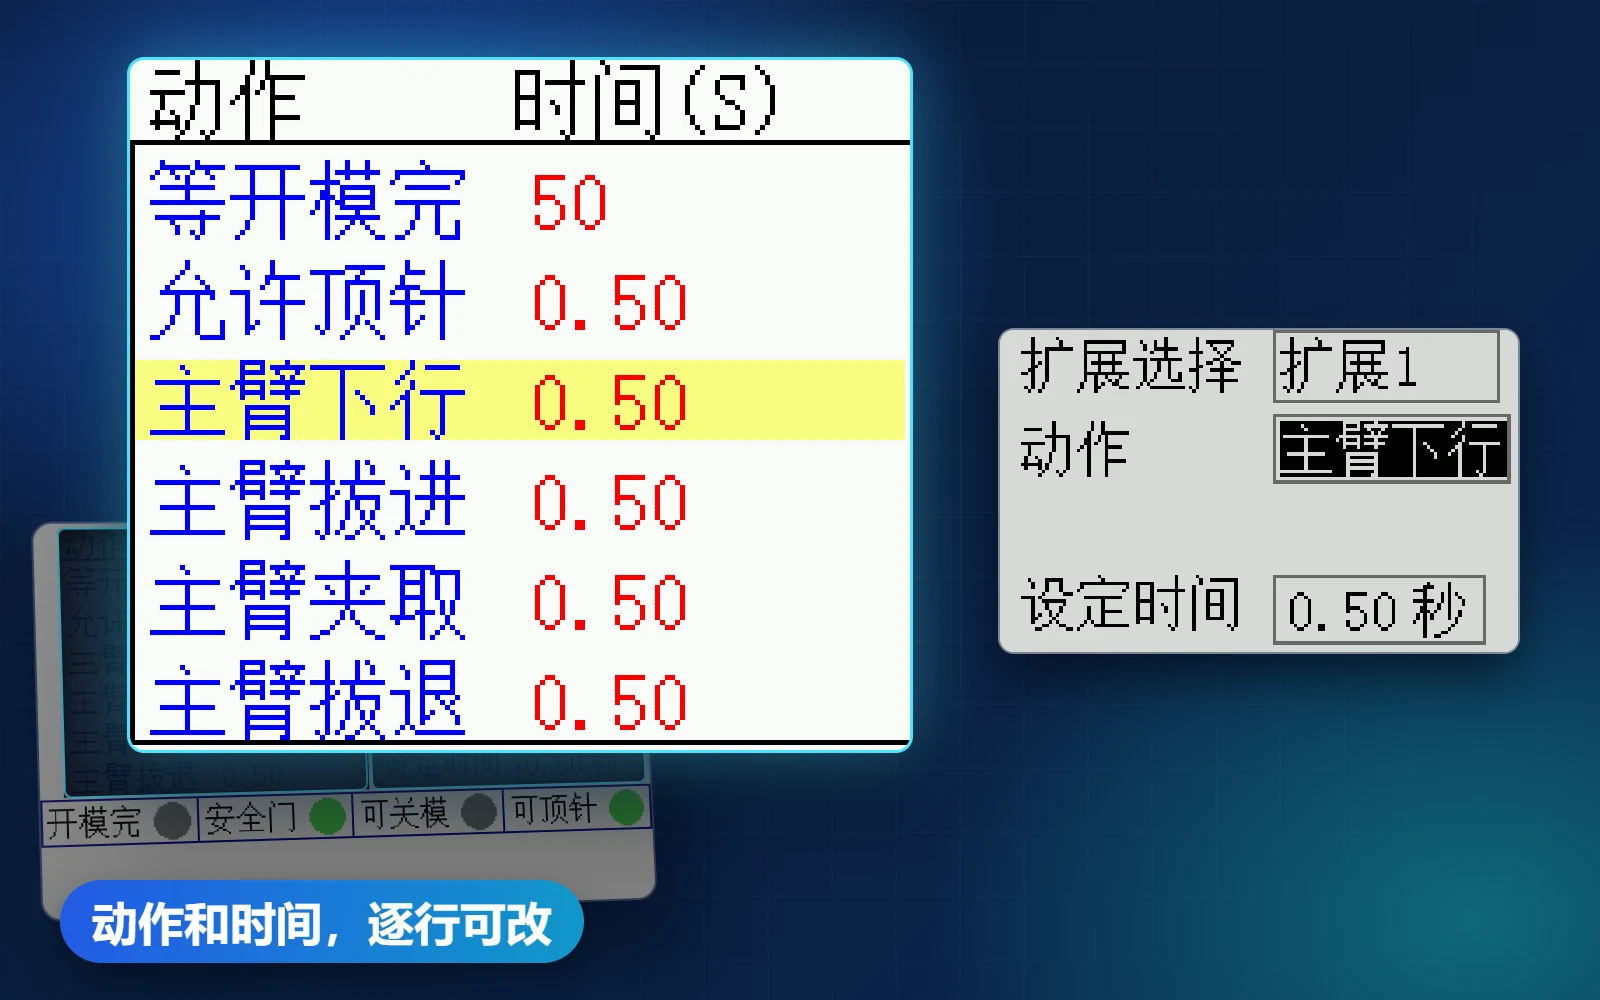
手控器上按键操作,固定程序直接调用。(界面来自手控器实际程序,数据为演示示例)
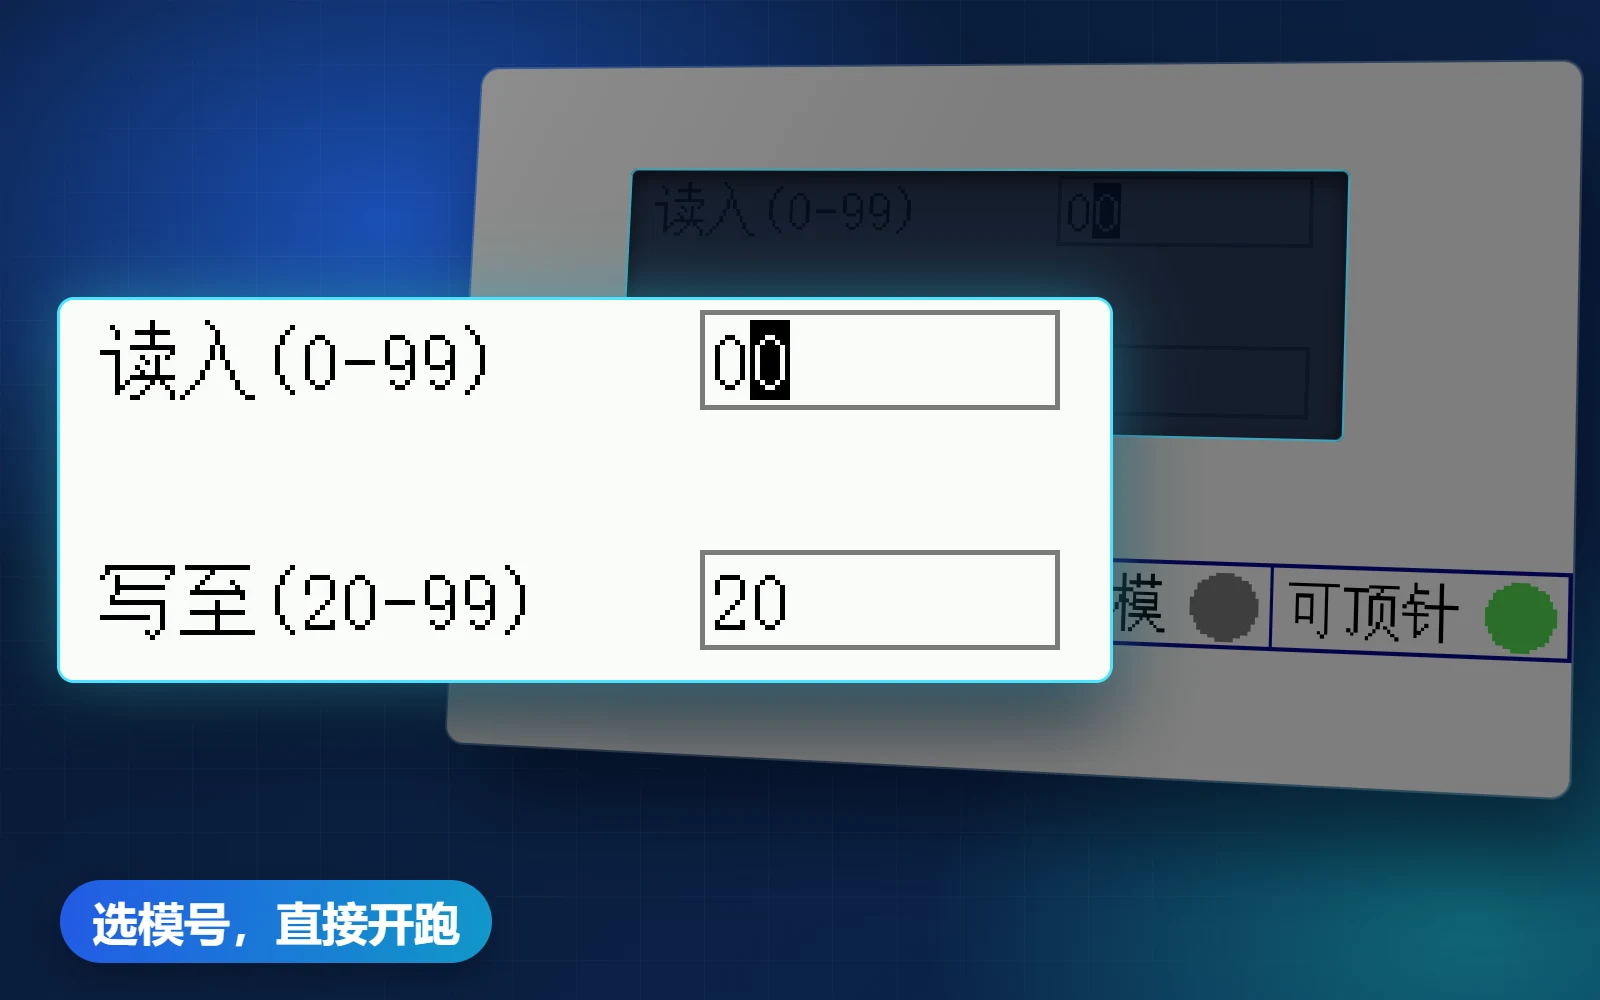
01选模号
0 到 19 号是固定程序,按工艺选一个读入。
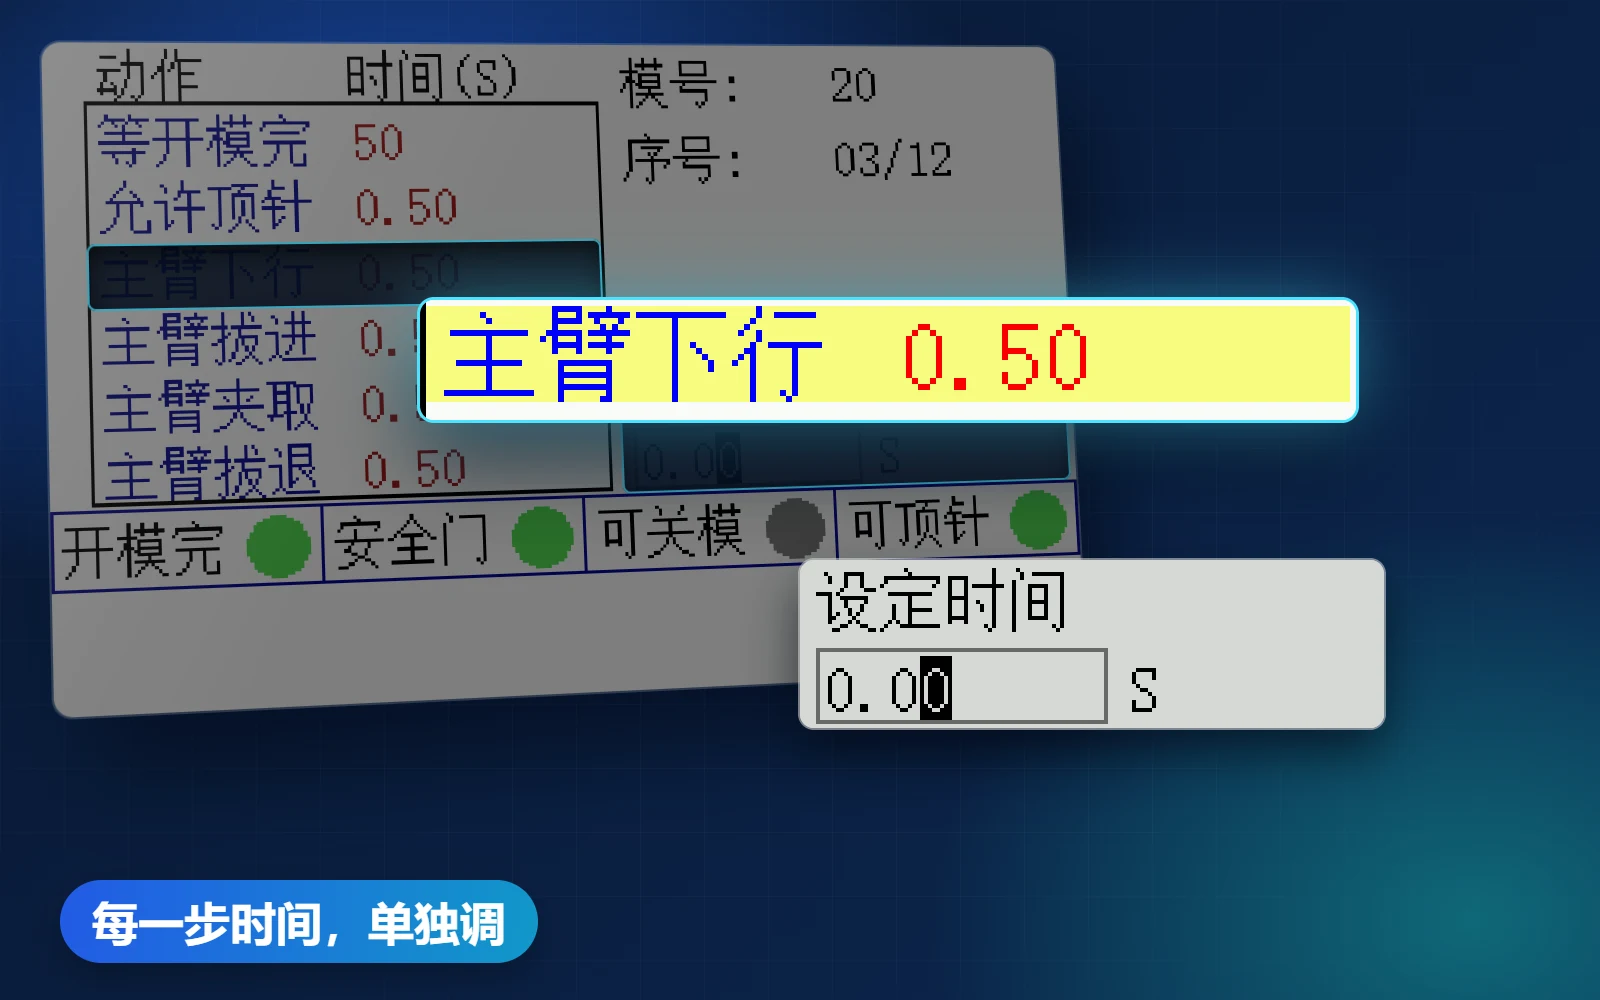
02调时间
每一步动作的时间单独设定,配合模具节拍。
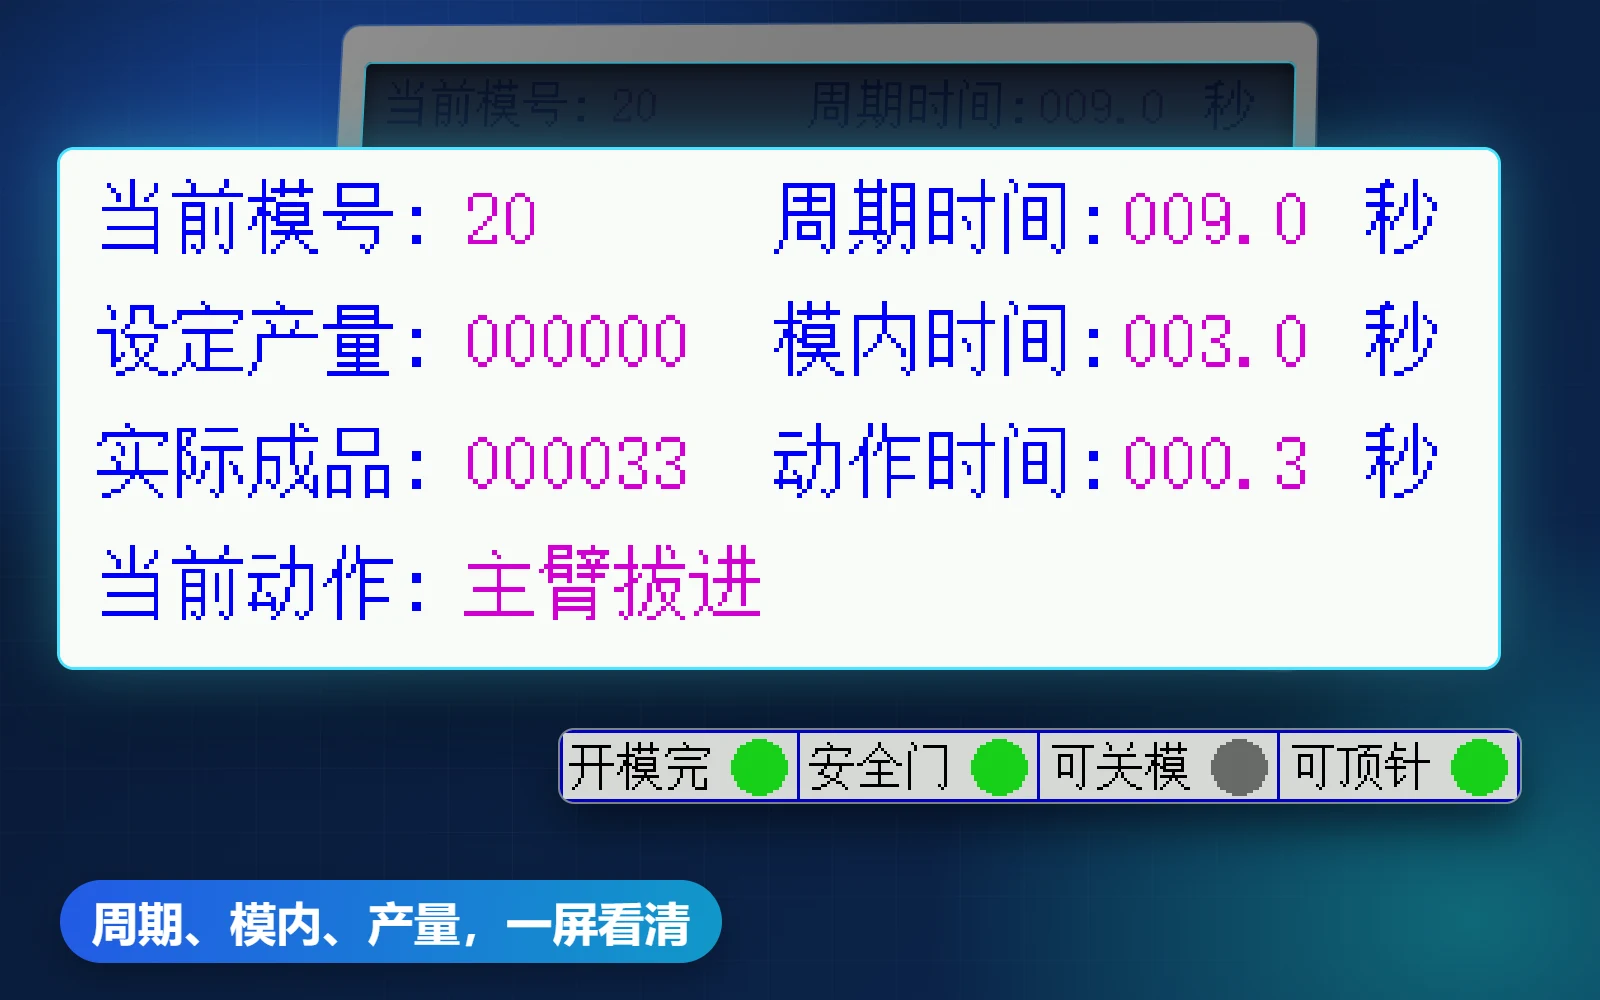
03启动运行
切到自动按启动,周期、模内时间和产量一屏看清。
固定程序够用,自编程序也行
常见取料直接用固定程序,特殊工艺再自己教导。
固定程序
单臂 8 种、双臂 18 种动作流程,出厂写好,动作锁定只改时间,不怕改乱。
自编程序
20 到 99 号可以自由教导,每套最多 62 个动作,增删插入都在手控器上完成。
工艺选择
顶针、中板模、模外待机按需要启用,单臂双臂在参数里切换。
安全可靠
手臂和注塑机的信号时刻对照,条件不满足,动作就不放行。
下行门控
手臂在模内时,没有开模完或安全门信号就不下行,并报出具体原因。
到位检测
上下、旋入旋出都有到位检测和限时,超时立即报警。
门开暂停
自动运行中安全门打开即暂停,关门后可选继续或停止复归。
取物确认
夹、吸没有确认信号就报警暂停,处理后可从断点继续。
长期使用,省心省事
开机自检
上电先查上限和旋转限位,不到位就报警,不进手动和自动。
到量停机
设定产量,到量自动停机;周期超时也会提醒。
掉电保护
保存时先写备份再写正式记录,保存中断电也能恢复。
U 盘升级
一个升级包同时更新显示板和驱动板,现场用 U 盘就能做。
主要参数
| 动作程序 | 100+20 套动作程序 |
|---|---|
| 系统参数 | 36 项参数可调 |
| 输入输出 | 14 路输入、16 路输出 |
| 系统结构 | 显示板与驱动板分体,安装灵活 |
| 程序升级 | U 盘一键升级 |